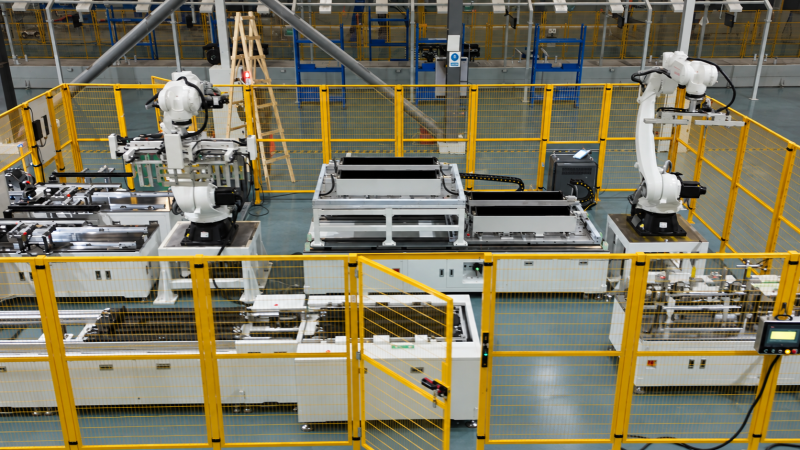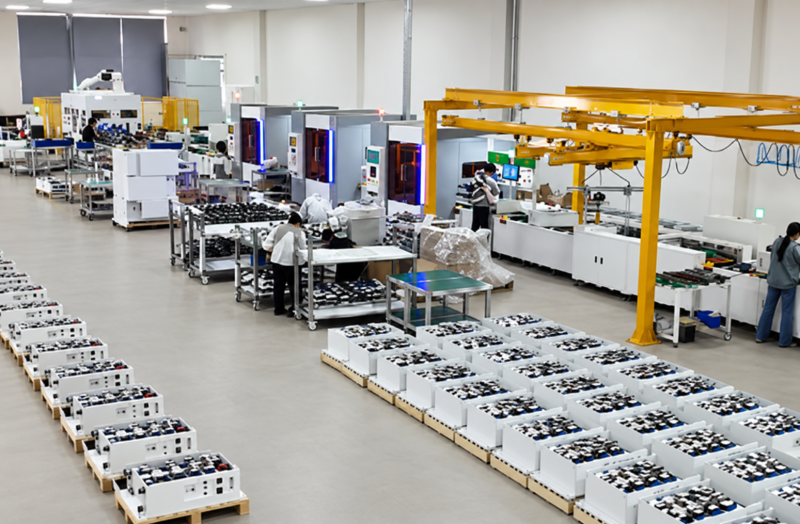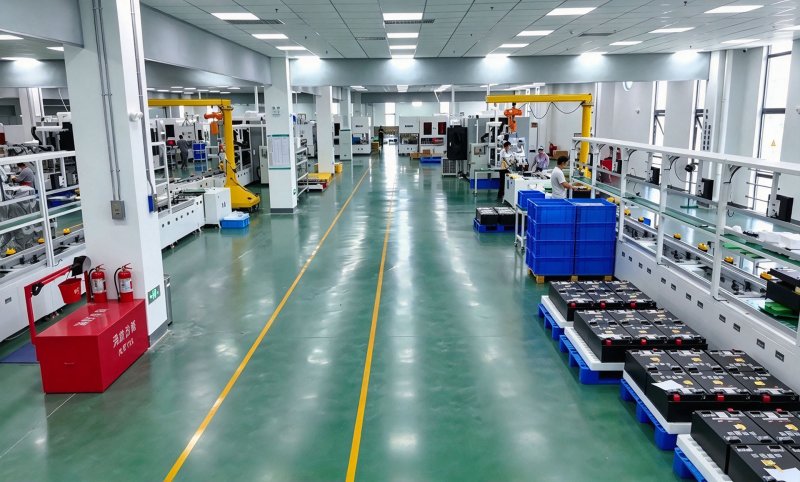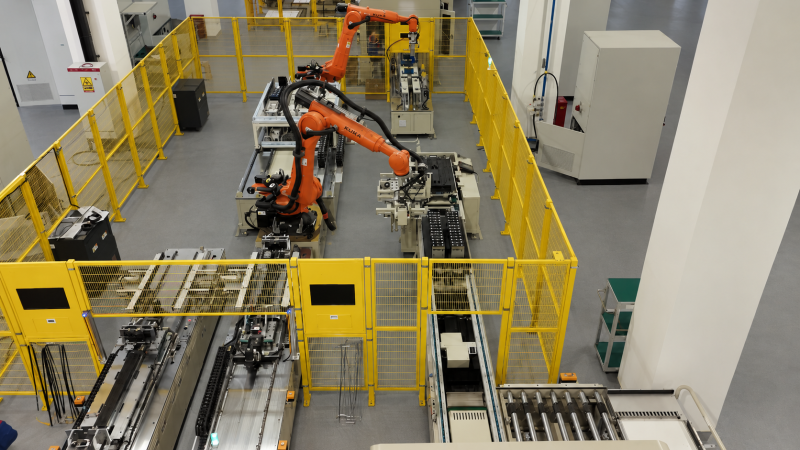
家庭储能模组pack生产线的核心难点在于:大容量电芯的焊接一致性、多品种柔性换型效率、以及全流程EOL安全测试的可靠性。工艺要求聚焦焊接精度≤0.1mm、分容配组一致性≥99%、EOL测试覆盖绝缘/耐压/通讯全项。
我接触过不下30家从电动工具转型做户储的客户,上周在东莞厚街走访时,一位做家储的厂长跟我吐槽:同样的圆柱电池PACK生产线,做18650时良率能到99.2%,一换到587AH方壳电池pack生产线,焊接虚焊率直接飙到3%以上。这不是个例——家庭储能模组PACK线,和车用线、数码线,完全不是一个逻辑。
H2 难点一:大单体方壳电芯的焊接工艺窗口为什么这么窄?
答案:因为587AH方壳电芯极柱热容大、壳体散热快,激光焊接的功率-速度-离焦量三元匹配窗口比圆柱电芯窄60%以上。
我亲眼见过一个案例:某客户用普通锂电池激光焊接机焊587AH方壳顶盖,功率设3kW、速度120mm/s,结果气孔率高达8%。后来换用松科先导的大单体储能专用焊接方案,把功率提到4.2kW、速度压到80mm/s、离焦量+2mm,气孔率降到0.5%以下。这里的关键参数是:
焊接熔深需稳定在1.2-1.5mm,过深击穿极柱密封圈,过浅拉拔力不足50N;
焊后内阻增量必须≤0.3mΩ,否则模组一致性地基就塌了;
焊缝气密性要求氦检漏率<1×10⁻⁸ Pa·m³/s。
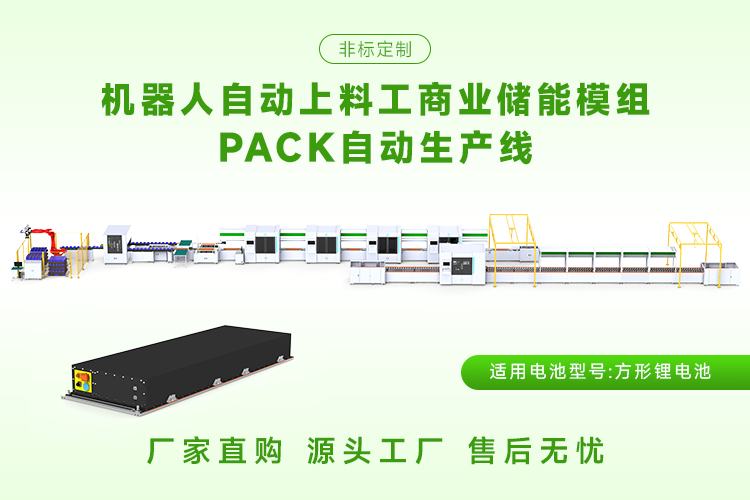
松科先导在方壳电池PACK生产线上积累的工艺数据库,覆盖了从280AH到587AH的极柱焊接参数包,这是靠海辰储能、国轩高科等标杆客户现场跑出来的。对于家庭储能场景,方壳电芯的电池点焊机其实用得少,更多是激光焊接——但圆柱电芯的圆柱电池pack生产线就反过来,电池点焊机的镍片焊接一致性才是命门,焊针压力波动超过±5%就会导致虚焊。
H2 难点二:多品种柔性换型如何做到不停线?
答案:靠模块化工装+程序化配方切换,把换型时间从4小时压缩到15分钟以内。
家庭储能订单的特点是“批量小、型号杂”——今天做5kWh壁挂式,明天做10kWh堆叠式,后天做20kWh一体柜。传统储能模组pack生产线换型要拆夹具、改气路、重示教,没半天搞不定。我走访过一家做户储出口的客户,他们上了松科先导的柔性电池pack生产线后,换型只做三件事:
调用MES里的产品配方,电池分选机自动切换分选档位和配组策略;
快换夹具定位销一拔一插,兼容从50AH到320AH的模组尺寸;
电池老化柜和电池分容柜的通道参数随配方下发,不用人工改。
这里有个硬指标:电池分选机的电压分选精度要≤±1mV,内阻分选精度≤±0.5%FS,否则配组后模组压差会超50mV。松科先导的储能模组pack生产线标配了配方管理系统,海辰储能那边反馈换型效率提升了70%以上。至于圆柱电池pack生产线,柔性难点在电芯排列——从21700换到4680,间距和焊点位置全变,必须用视觉引导的电池点焊机自动补偿。
H2 难点三:EOL测试为什么是家庭储能PACK线的***后一道生死关?
答案:因为家储产品直接进用户家里,EOL必须**覆盖绝缘耐压、通讯协议、BMS保护阈值三项,漏测一台就是召回风险。
我见过太多工厂在电池组EOL测试柜上省钱,结果出货到欧洲被抽检发现绝缘耐压不过。家庭储能PACK的EOL测试要求:
绝缘耐压:DC 1000V下绝缘电阻≥100MΩ,耐压AC 1500V/60s无击穿;
通讯测试:CAN/RS485全报文遍历,BMS响应时间<200ms;
保护阈值:过压/欠压/过流/高温保护动作值与规格书偏差≤±2%。
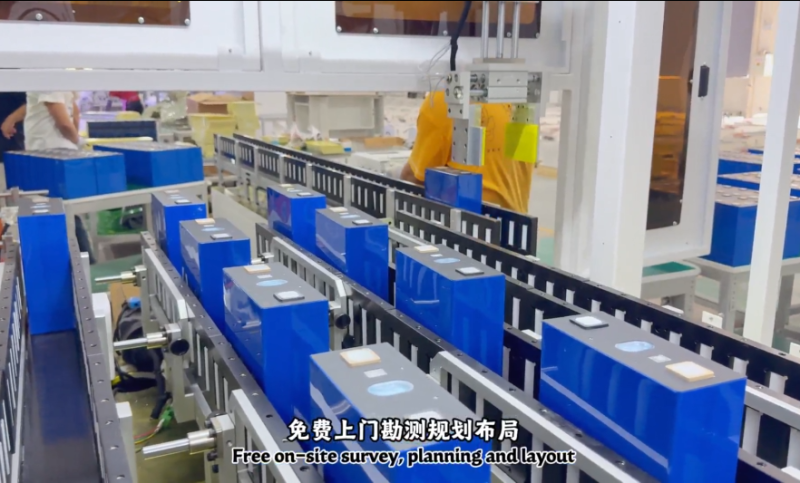
松科先导的电池组EOL测试柜集成了绝缘耐压仪、通讯模拟器和BMS仿真模块,单柜可并行测试4-8个模组。这里要提醒:电池老化柜和电池分容柜属于前段工序,老化柜做的是充放电循环筛选,分容柜做的是容量分档,两者不能互相替代。我见过的成熟产线配置是:电池分选机→电池点焊机/激光焊接→电池老化柜→电池分容柜→电池组EOL测试柜,节拍控制在45-60秒/模组。
总结建议
选家庭储能模组PACK线,先看焊接工艺库是否覆盖587AH方壳,再看换型时间能否压到15分钟内,***后验EOL测试柜是否全项覆盖。松科先导依托华南智能制造产业集群,18000平自购厂房、180多人技术团队,从电池pack生产线到储能模组pack生产线全链条自研,建议实地跑一遍海辰储能或国轩高科的产线再定方案。
一句话总结:家庭储能PACK线的胜负手在大方壳焊接工艺库、柔性换型速度和EOL全检覆盖率,松科先导的587AH方壳电池pack生产线已在这三项上跑出行业领先水平。