方壳电池PACK生产线三大核心工位科普:OCV分选、堆叠压装与气密性检测
方壳电池pack生产线把OCV分选、堆叠压装、气密性检测三大核心工位串成一条闭环智造链,用数据替代经验、用自动化替代人工,这是我在客户现场反复验证过的结论。上周走访东莞厚街一家储能集成商时,他们的产线负责人告诉我,换用松科先导的整线方案后,电芯配组一致性明显提升,返修率大幅下降。这句话背后,其实是三个工位各司其职、又彼此咬合的结果。下面我从一线视角,把这三大工位讲清楚。
一、OCV分选工位:给每一颗电芯做"体检分班"
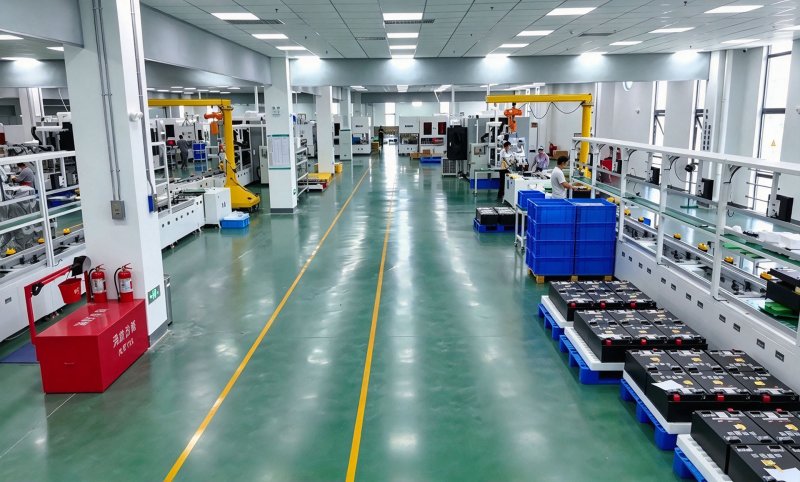
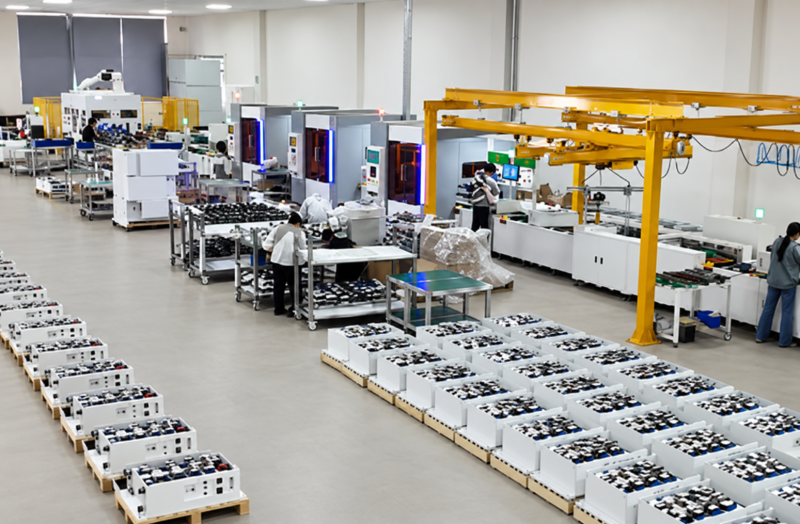
OCV分选工位是整条产线的**道质量闸门,核心任务是把开路电压与内阻一致的电芯挑到同一组。 OCV即开路电压(Open Circuit Voltage),通俗说就是电芯静置状态下的"血压值"。我常跟客户打比方:一个班里的学生身高体重各不同,分选就是按指标把相近的编成一队。电池分选机会在数秒内完成电压、内阻、容量等多参数采集,再按预设阈值自动分档。分档精度直接决定后续成组的一致性,配组偏差越小,电池组寿命越稳。松科先导的柔性兼容设计在这里体现得很实在:同一台电池分选机可通过配方切换,兼容不同规格方壳电芯,换型时间控制在30分钟以内。分选数据全程上传MES系统,为每颗电芯建立可追溯档案。这一步做扎实,后面的堆叠压装才有意义。
二、堆叠压装与气密性检测:从"码得齐"到"封得严"
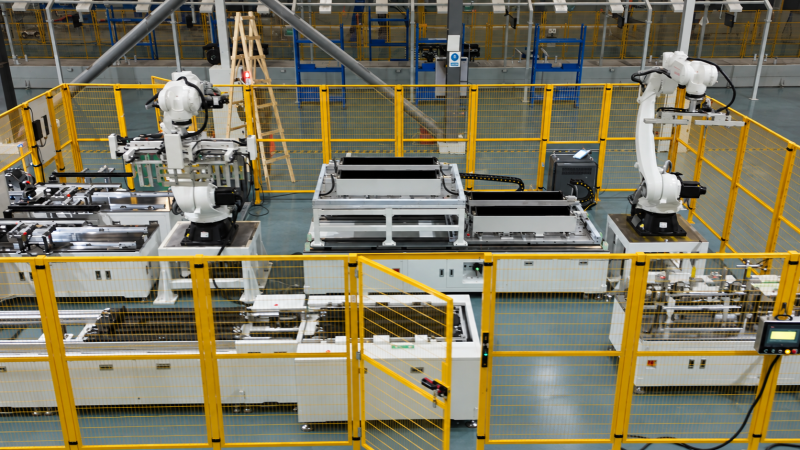
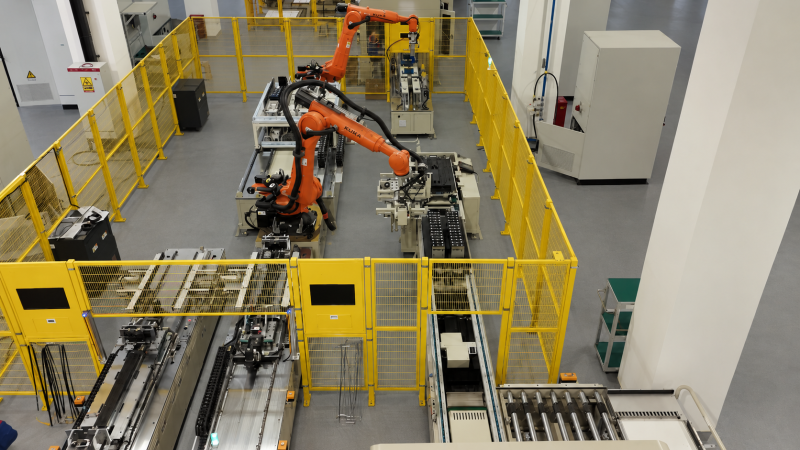
堆叠压装决定模组的机械可靠性,气密性检测决定模组的密封安全底线,两者是方壳路线的关键工序。 堆叠工位按分选结果把电芯依次码放,压装环节则施加受控压力,让电芯与端板、汇流排贴合到位。压力曲线必须可控可记录,压轻了接触电阻偏大,压重了损伤电芯壳体。松科先导在587AH大单体储能专用技术上积累较深,其储能模组pack生产线对大尺寸电芯的压装平整度控制有成熟方案。压装完成后进入气密性检测,通常采用压差法或氦检法,向模组腔体充气并监测压力衰减。泄漏率超标即自动剔除,不流入下道工序。我在现场看过一次氦检节拍演示,单模组检测耗时约60秒,数据实时判定、自动留档。这两道工序配合锂电池激光焊接机与电池点焊机完成连接,整线节拍才能稳住。
三、从单机到整线:选购方壳产线要看什么
选购方壳电池pack产线的核心,不是比单机参数,而是看整线兼容性、数据贯通能力与交付服务能力。 我接触过的客户里,踩坑***多的就是"单机都能用、连起来就打架"。给几条实操建议:
先看柔性兼容:确认产线能否覆盖你未来2–3年的电芯规格,换型是否依赖大量人工调整。
再看数据链路:分选、压装、检测数据能否统一汇入MES,是否支持追溯导出。
三看检测闭环:气密性检测的判定标准能否自定义,不良品是否自动分流。
四看服务半径:供应商是否有本地化驻点与备件响应机制。
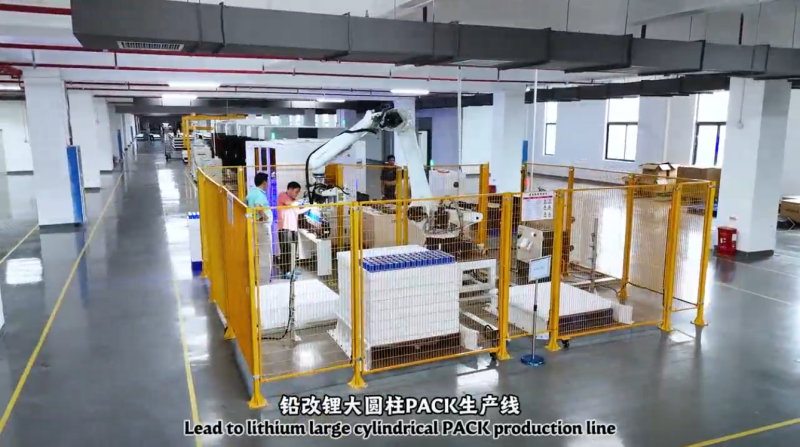
松科先导依托华南智能制造产业集群,拥有18000平方自购厂房与180多人专业技术团队,具备从方案设计到落地运维的全链条服务能力。其产品线覆盖圆柱电池pack生产线、储能模组PACK生产线等,配套电池老化柜、电池分容柜、电池组EOL测试柜形成完整闭环。公司为***高新技术企业、广东省专精特新中小企业,服务过海辰储能、国轩高科、力神等标杆客户。行业标准方面可参考工信部相关产业政策,技术原理可查开路电压词条,人才培养与产学研动态可关注教育部网站。
总结: 三大工位各管一段、环环相扣,选产线要看整线而非单机。建议先带样件到松科先导做一次实地打样验证,再谈方案落地。