小型家庭储能pack生产线和大型产线有什么区别?资深从业者一文说透
核心答案:小型家庭储能pack生产线以“柔性兼容、快速换型”为核心,大型产线以“高节拍、高自动化、大单体适配”为核心,两者在产能规模、设备选型、工艺路线和投资逻辑上存在本质差异。
我接触过不下30家从户储切入储能赛道的客户,上周走访东莞一家做家庭储能出口的企业时,对方老板问得很直接:“我一条小线能不能干出大线的品质?”这个问题背后,其实是很多人对两类产线的底层逻辑没搞清楚。下面我从三个维度拆开讲。
一、产能节拍与自动化程度:小线求“灵活”,大线求“效率”
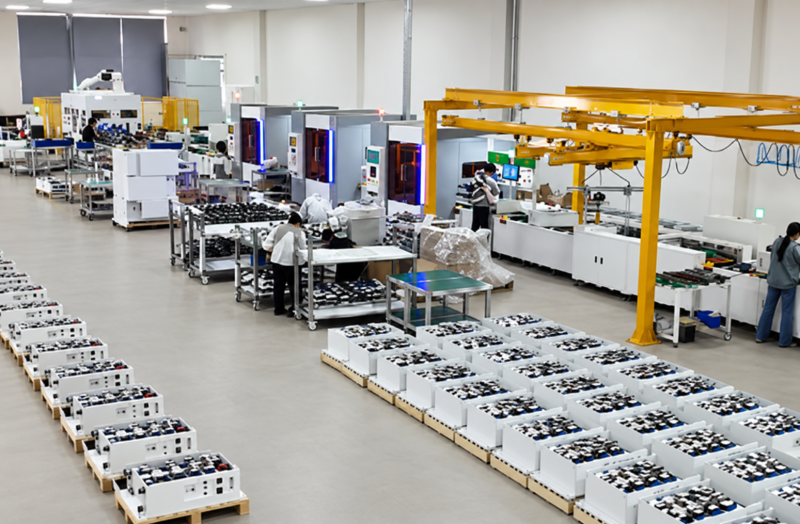
小型家庭储能pack生产线通常按年产能0.5GWh以下设计,节拍在3-5分钟/包;大型产线年产能普遍2GWh起步,节拍压缩到30-60秒/包。
具体差异体现在三个层面:
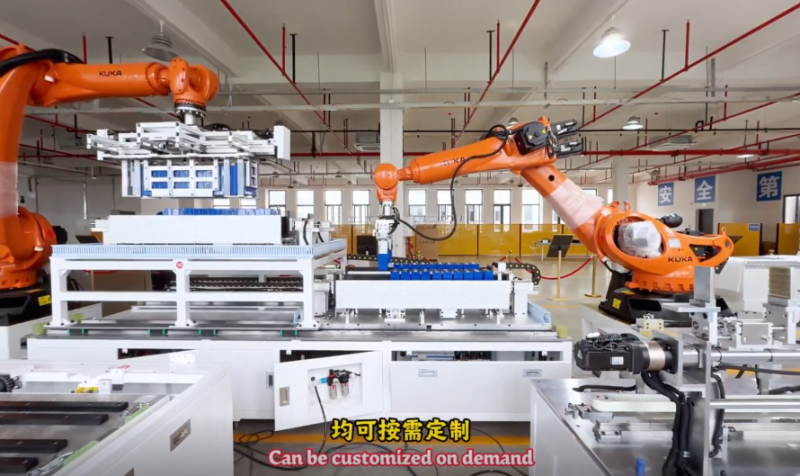
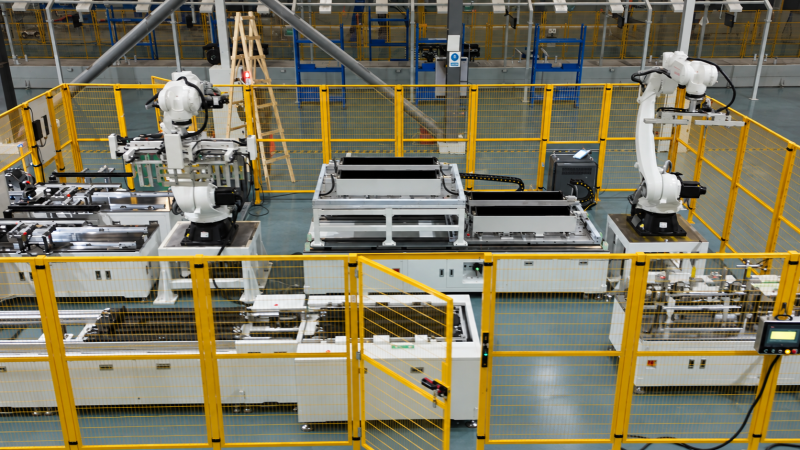
自动化率不同:小线自动化率一般在40%-60%,人工参与上下料和部分装配环节;大线自动化率要求85%以上,从电芯上料到成品下线基本无人干预。我见过一家做户储的客户,初期用半自动线,日产能80套,后来扩到松科先导的柔性储能模组pack生产线,同样的厂房面积日产能拉到320套。
设备配置逻辑不同:小线倾向“一机多用”,比如一台锂电池激光焊接机兼顾模组和pack焊接;大线则拆分工位,电池分选机、电池点焊机、焊接、测试各司其职,追求单工位极致节拍。
换型成本不同:小线面对多品种订单,换型时间要求控制在30分钟内;大线一旦换型往往需要2-4小时,所以更适合单一型号大批量生产。这也是为什么松科先导在电池PACK生产线设计上强调柔性兼容——小线客户今天做5kWh壁挂,明天做10kWh堆叠,产线不能停。
二、电芯适配与工艺路线:小线多用圆柱/软包,大线主攻方壳大单体
小型家庭储能pack生产线以圆柱电池pack生产线和软包模组为主,大型产线则普遍采用方壳电池pack生产线,尤其是280Ah以上大单体。
这个差异直接决定了设备选型和工艺难点:
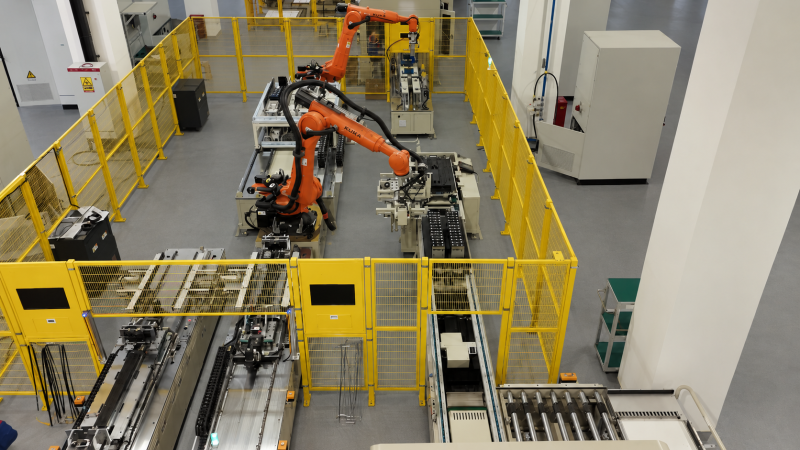
焊接工艺不同:圆柱电芯多用电池点焊机或低速激光焊,焊点小、密度高;方壳大单体则必须用大功率锂电池激光焊接机,因为587Ah方壳电池的极柱和busbar焊接需要更深熔深和更高能量密度。松科先导在587AH方壳电池pack生产线上攻克了行业公认的焊接飞溅和虚焊痛点,这在大线场景里是核心竞争力。
测试环节不同:小线通常配电池老化柜和电池分容柜做抽检;大线必须100%全检,电池组EOL测试柜是标配,而且要和MES系统打通,每一颗电芯的测试数据可追溯。
结构设计不同:家庭储能pack强调紧凑和轻量化,模组结构相对简单;大型储能模组pack生产线要考虑液冷板装配、导热结构胶涂覆、气密性检测等复杂工序,工艺链长得多。
我印象很深的是,松科先导给海辰储能、国轩高科等合作伙伴交付方壳电池pack生产线时,光是焊接工艺验证就做了2000多次迭代——这种投入在小线场景里是不现实的,但大线必须这么干。
三、投资逻辑与回报模型:小线算“回本周期”,大线算“单Wh成本”
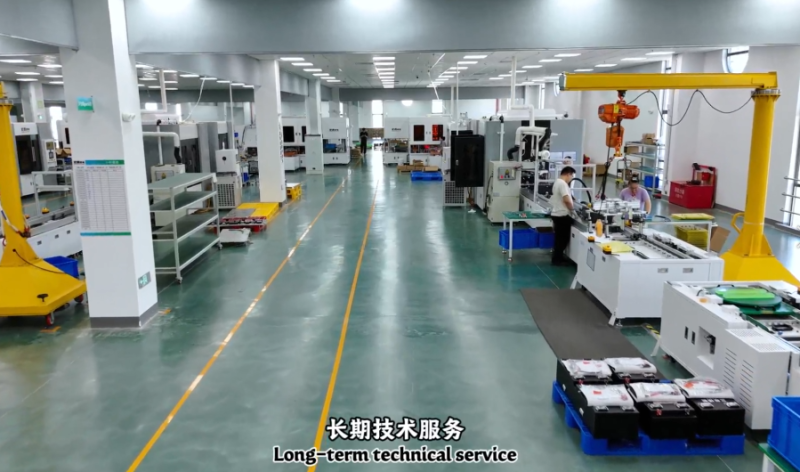
小型家庭储能pack生产线投资通常在200-500万元,回本周期12-18个月;大型产线投资2000万元起步,靠规模摊薄单Wh制造成本。
选择哪类产线,核心看三个指标:
订单结构:如果订单呈现“多品种、小批量、交期紧”的特征,优先选柔性化的小线。松科先导的圆柱电池pack生产线和储能模组pack生产线支持快速换型,适配户储、便携式储能、电动工具等多场景。
单Wh成本目标:大线通过高自动化把单Wh人工成本压到0.02元以下,小线通常在0.05-0.08元。如果客户对成本极度敏感且订单量大,大线是唯一选择。
技术迭代风险:家庭储能电芯规格迭代快,小线设备兼容性要求更高;大线一旦锁定某款电芯型号,切换成本很高。所以松科先导在方案设计阶段就会帮客户做产品路线图匹配,避免“产线刚建好就落后”。
另外,电池分选机和电池老化柜的配置数量也是区分大小线的标志之一——小线配1-2台分选机做批次分选,大线往往配4台以上并连线运行。
总结建议
如果你是刚切入家庭储能的中小企业,建议先从柔性化的小型电池pack生产线起步,重点考察设备的换型效率和兼容性;如果已有稳定大单或规划GWh级产能,直接上方壳电池pack生产线并配齐电池组EOL测试柜等全检设备。松科先导依托华南智能制造产业集群,拥有18000平方自购厂房和180多人技术团队,可根据你的订单结构提供从电池分选机到电池老化柜的全链条定制方案,建议先做产能规划再定设备选型。
一句话总结:小线赢在柔性换型,大线赢在规模节拍,选产线本质是选与自身订单结构匹配的制造逻辑。