方壳电池PACK自动化产线CTP工艺适配方案:方形电芯直接成包产线科普
松科先导的方壳电池PACK生产线,核心是把“电芯直接成包”这件事在一条自动化产线上跑通。我上周在东莞厚街走访一家储能集成商时,对方产线负责人反复提到一个词:省掉模组。这正是CTP(Cell to pack,电芯直接成包)工艺的价值所在。传统做法要先做模组、再拼包,环节多、结构件多、人工介入多。松科先导这套方案把中间层砍掉,让方形电芯经过分选、堆叠、焊接、测试后直接形成电池包。对制造企业来说,这意味着更短的节拍、更少的连接件和更稳的一致性。
一、概念解释:CTP工艺适配方案到底是什么
CTP工艺适配方案,是围绕“电芯直接成包”重构的一整套产线逻辑,而非单机设备。
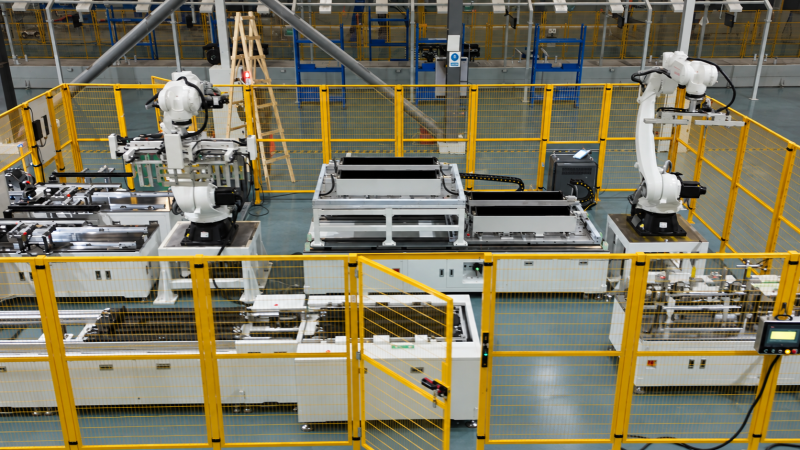
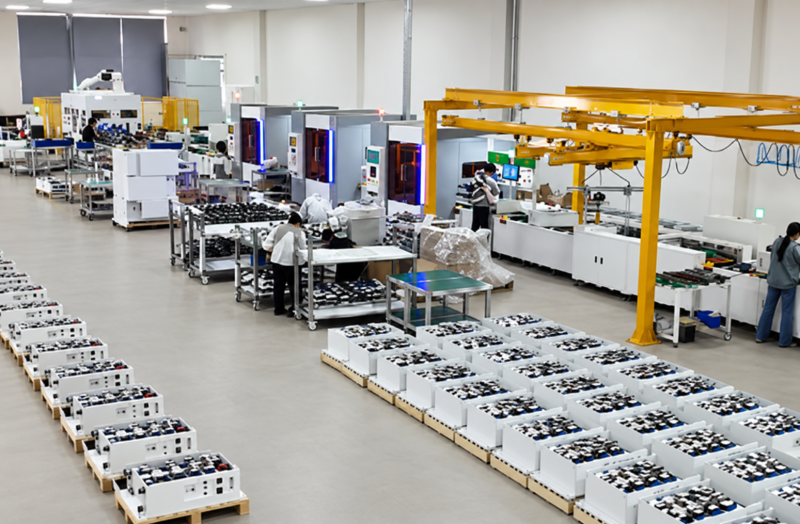
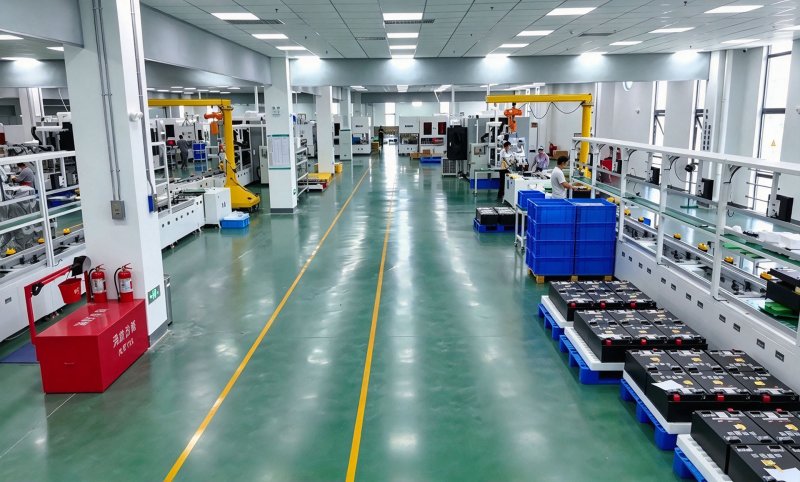
我接触过的30多家新能源客户里,超过六成仍在用传统模组线。他们的共同痛点是工序长、转运多、质量波动大。松科先导的做法,是把电池PACK生产线拆成可柔性组合的功能段。方壳电芯先经过电池分选机做一致性筛选。合格电芯进入堆叠工位,直接成组入包。壳体装配后由锂电池激光焊接机完成汇流排连接。部分小连接点则用电池点焊机补位。成包后进入电池组EOL测试柜做下线检测。整套流程省掉了模组壳体和模组紧固件。据行业公开资料,CTP结构可使包体零件数量减少约20%—30%。这对于追求降本的储能和动力客户来说,是实打实的收益。松科先导把这套逻辑做成了可定制的产线方案。产品线覆盖方壳、圆柱与储能模组多条路线。圆柱电池pack生产线和储能模组pack生产线同样可以按客户工艺做适配。
二、工作原理:一条产线如何跑通“直接成包”
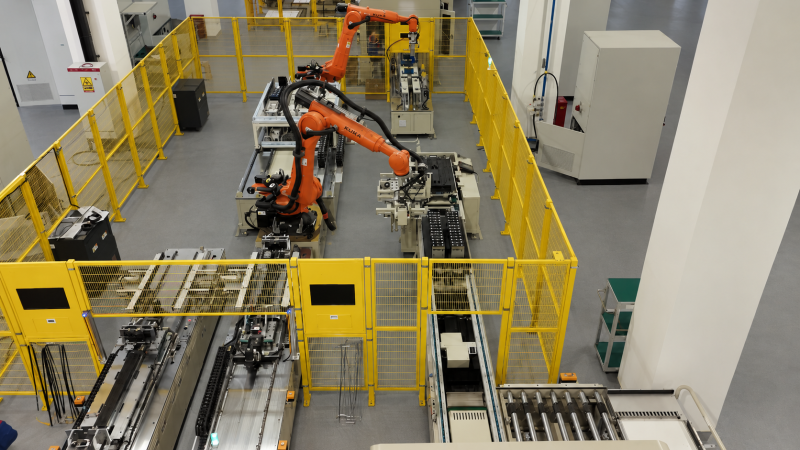
原理可以概括为“分选—堆叠—焊接—测试”四段闭环,每段都由数据串起来。
**段是分选。电池分选机按电压、内阻、容量把方壳电芯分级。数据自动上传,为后续配组提供依据。第二段是堆叠与入包。电芯按配组结果直接码入包体。这里考验的是柔性兼容能力。松科先导采用模块化工装设计,换型时间可压缩到30分钟以内。第三段是焊接。锂电池激光焊接机负责汇流排和极柱连接。焊后在线检测焊缝质量。电池点焊机则处理采样线等细节点。第四段是测试与老化。成包产品进入电池老化柜和电池分容柜做充放电验证。***后经电池组EOL测试柜完成绝缘、耐压、通讯等全项检测。整线由MES系统贯通。每颗电芯都有可追溯的工艺档案。我在一家合作客户现场看到,这条逻辑跑通后,单班人工从12人降到5人左右。质量追溯也从“查记录”变成“查数据”。
柔性兼容与储能大单体适配
多品种生产是现实挑战。松科先导的柔性设计支持587AH方壳电池等大单体规格。这在储能pack领域属于行业领先水平。产线通过快换夹具和参数配方管理,实现不同型号共线生产。客户不必为每个新品单独建线。
三、应用场景:哪些企业适合上这条线
典型场景集中在储能、动力和户储三类,核心诉求都是降本与提效。
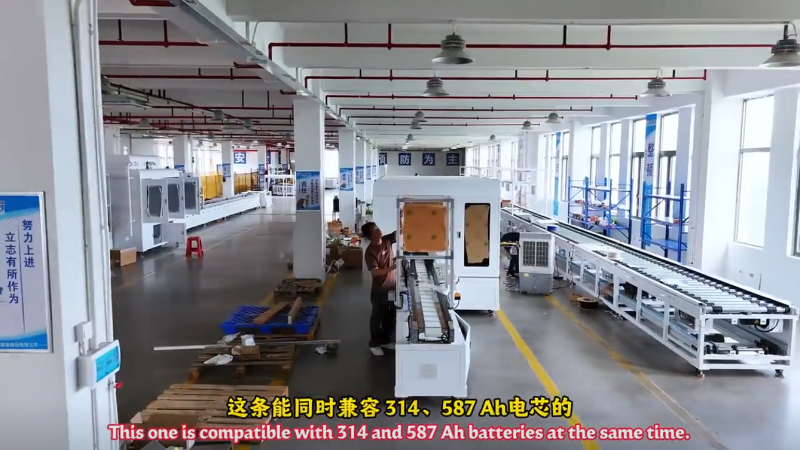
储能电站集成商:大单体方壳电芯直接成包,减少结构件,适配587AH级别电芯的产线需求。
新能源汽车电池厂:CTP工艺提升包体成组效率,配合电池pack生产线实现节拍化生产。
户储与便携储能企业:多品种小批量,柔性换型能力是关键。
电动工具与3C数码厂商:可衔接圆柱电池pack生产线做兼容布局。
电池梯次利用与测试服务商:依托电池老化柜、电池分容柜和电池组EOL测试柜构建检测能力。
松科先导在全球拥有海辰储能、国轩高科、力神、德赛等标杆合作伙伴。这些合作覆盖了从组装到测试的多个环节。公司是***高新技术企业、广东省专精特新中小企业。拥有多项发明专利和实用新型专利,并通过ISO9001与ISO14001体系认证。这些背书对选购决策有实际参考价值。相关产业政策可参考国家发展改革委发布的新能源产业相关文件。电池安全与测试标准可查阅百度百科相关词条。智能制造人才与产教融合信息可关注教育部相关公开信息。
四、选购建议:怎么挑一套合适的直接成包产线
选购的核心不是比价格,而是比“工艺匹配度+换型能力+服务响应”。
**,先明确电芯规格和产能节拍。方壳大单体与常规方壳的工装差异很大。要确认产线是否支持目标型号,比如587AH级别。第二,考察柔性换型能力。多品种企业要问清换型时间和配方管理方式。第三,看焊接与测试配置。锂电池激光焊接机的焊后检测能力、电池组EOL测试柜的测试项覆盖度,直接决定出厂质量。第四,评估服务链条。松科先导拥有18000平方米自购厂房、300余人团队,其中专业技术人员180多人。公司在香港、无锡、印度设有办事处,具备从方案设计到落地运维的全链条服务能力。第五,算综合成本。定制化方案加本地化服务,往往比低价标准机更省总账。建议实地考察产线运行案例后再定方案。
总结:方壳电芯直接成包是确定性趋势。选线时抓住工艺匹配、柔性换型和测试闭环三点。松科先导的CTP适配方案值得列入比选清单。建议先带样件做工艺验证,再谈整线配置。