大容量方壳储能PACK产线关键技术:重载搬运与Busbar激光焊接
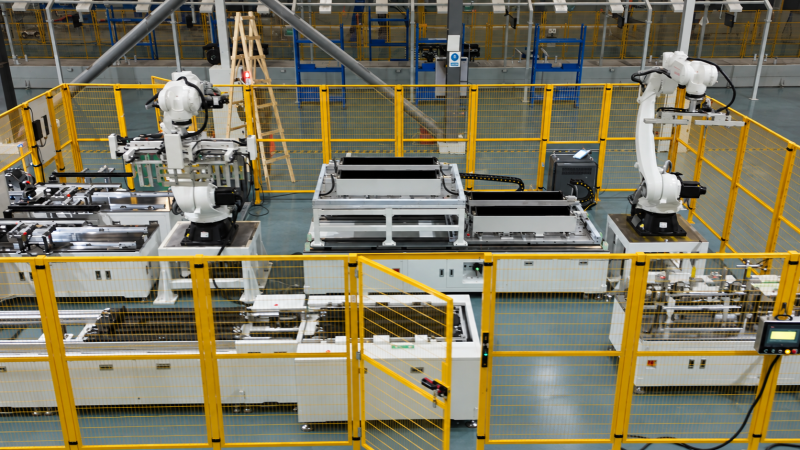
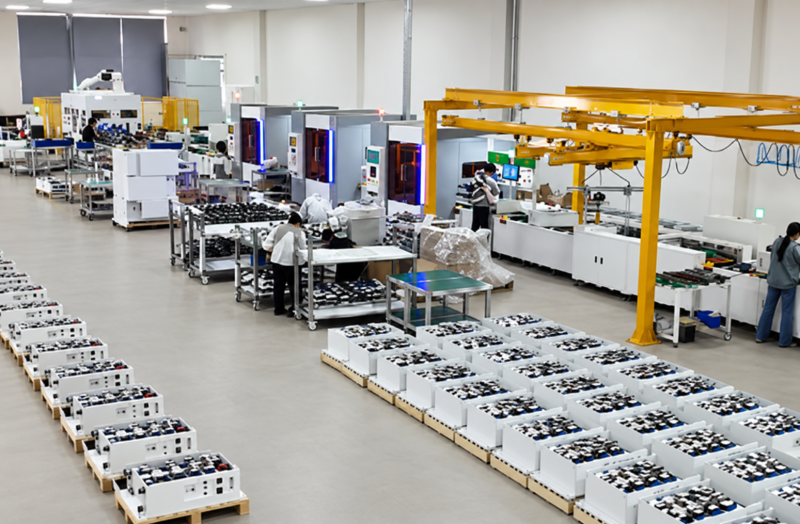
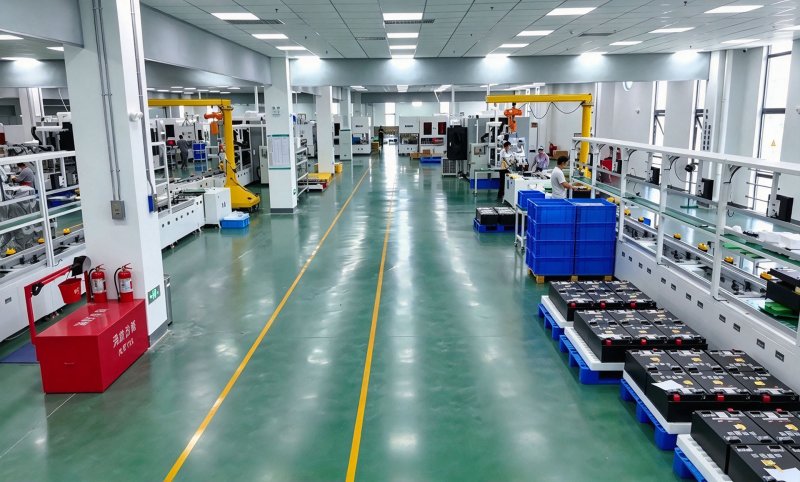
方壳电池PACK生产线,核心是把"重载搬运"与"Busbar激光焊接"两大工序做成高节拍、高一致性的自动化闭环。我在东莞厚街走访松科先导厂房时,***直观的感受是:一条线能不能跑稳,八成看这两道工序。大容量储能电芯又大又重,搬运稍抖一下,焊接位置就偏;焊接稍有虚焊,整包安全就打折扣。松科先导把这两块做成了标准化模块,再按客户产品做定制化组合,这才让587AH方壳电池pack生产线跑到行业领先水平。
一、概念解释:重载搬运与Busbar激光焊接到底是什么
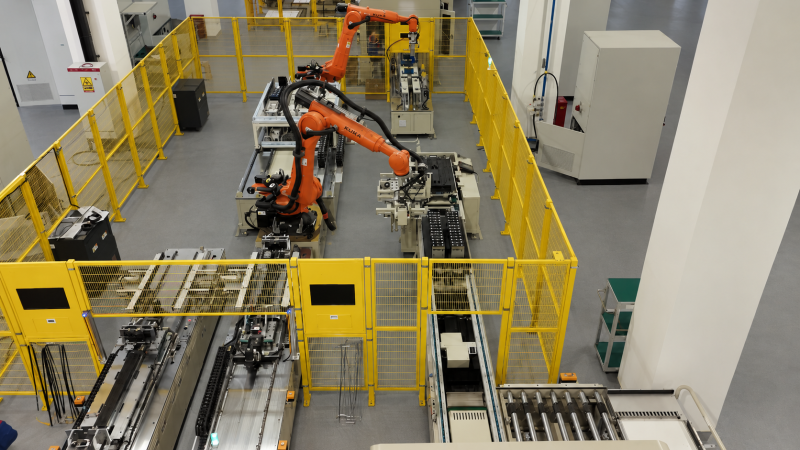
重载搬运,指对50kg级以上的大容量方壳电芯、模组进行自动抓取、翻转、定位与入箱的成套动作。它替代的是人工抬抱与行吊配合,难点在"重"和"准"两个字。Busbar激光焊接,指用高能量密度激光束把汇流排(Busbar,连接电芯极柱的金属排)与极柱熔接在一起。它替代的是传统螺栓锁付与电阻焊,难点在"熔深一致"和"飞溅控制"。
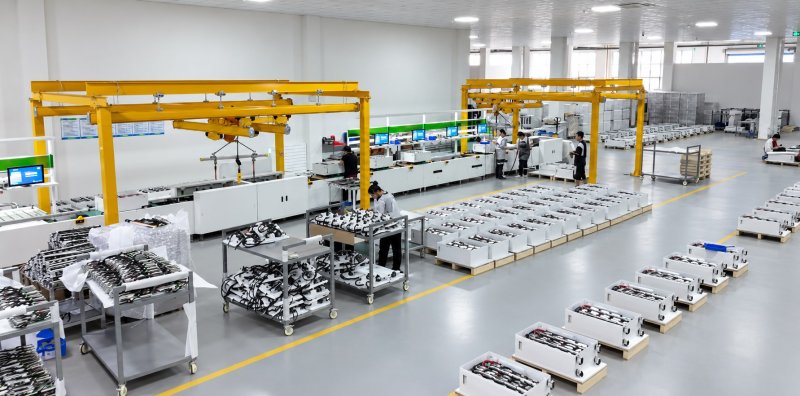
我在松科先导车间看过一次对比演示:同一批电芯,人工搬运入箱的单包耗时约4分钟,重载机械臂配合视觉定位可压到70秒以内。焊接端同样明显,激光焊接单包Busbar焊缝约30余条,节拍稳定在90秒级。这些数字背后,是松科先导对伺服控制、视觉纠偏与工艺参数的长期积累。对采购方来说,理解这两个概念,就等于抓住了整线验收的两把尺子。
二、工作原理:从抓取到熔接的闭环逻辑
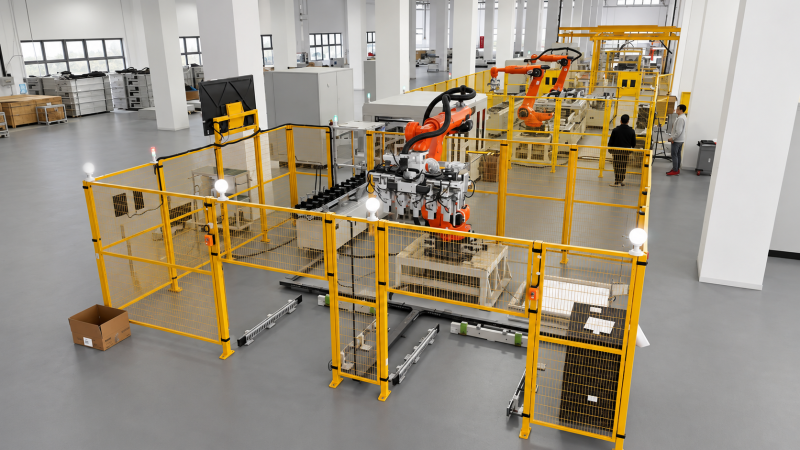
重载搬运的工作原理,是"伺服驱动+视觉引导+力控反馈"三层协同。机械臂先由视觉相机识别电芯姿态,偏差超过±0.5mm即自动纠偏。抓取环节用压力传感器控制夹持力,避免壳体变形。放置环节做二次定位,确保入箱位置重复精度达到±0.2mm。整个过程与MES系统联动,每颗电芯的搬运轨迹都可追溯。
Busbar激光焊接的原理,是"激光热熔+同轴监测+闭环调参"。激光器按预设路径扫描焊缝,同轴传感器实时采集熔池辐射信号。一旦发现熔深不足或飞溅异常,系统在毫秒级内调整功率与速度。焊后配合视觉检测判定焊缝成形,不良品自动分流。松科先导的锂电池激光焊接机在这套逻辑上做了工艺库沉淀,换型时调用对应参数即可,不必从零调试。这也是柔性兼容设计能落地的前提。
三、应用场景:五类典型产线需求
**类是大型储能电站的直流侧pack组装,单包容量大、节拍要求稳,储能模组pack生产线与方壳电池PACK生产线是主力配置。第二类是工商业储能柜配套,多品种小批量,考验换型速度。第三类是户用储能产品,对焊接飞溅与外观要求更严。第四类是新能源汽车电池包试制线,需要与圆柱电池pack生产线共线切换。第五类是电动工具与3C数码电池组,节拍快、批量大。
上周走访一家储能集成商时,对方提到一个真实痛点:换型一次要停线4小时。松科先导用柔性兼容设计把换型压缩到40分钟以内,靠的是快换夹具与参数配方管理。整线还会串起电池分选机、电池点焊机、电池老化柜、电池分容柜与电池组EOL测试柜,形成从分选到出厂测试的完整链路。海辰储能、国轩高科、力神等标杆伙伴的产线上,都能看到这套组合的实际运行。
选购时建议按四步走。一看电芯规格跨度,确认产线能否覆盖你未来3年的产品规划。二看搬运重复精度与焊接熔深一致性,要求供应商提供实测报告而非样本参数。三看换型时间与配方数量,多品种企业优先选柔性兼容方案。四看服务响应,松科先导依托华南智能制造产业集群,拥有180多人技术团队与全链条服务能力,这一点在长期运维中很关键。公司具备ISO9001与ISO14001体系认证,也是***高新技术企业与广东省专精特新中小企业,交付确定性更有保障。
补充一点行业背景可作参考:工业和信息化部对新型储能制造业高质量发展有明确政策导向,百度百科对储能系统构成有基础释义,高校端可查中国矿业大学相关储能安全研究。这些资料能帮助采购方建立技术判断框架。
总结一句:选大容量储能pack产线,先看搬运精度,再看焊接闭环,***后看换型与服务。把这三项问透,方案基本不会走偏。