家庭储能模组pack生产线选半自动还是全自动,核心答案:年产能低于2GWh、多品种切换频繁选半自动;年产能2GWh以上、订单集中单一选全自动。
以下从三个维度展开分析。
一、产能规模是决定半自动与全自动的**分水岭
我接触过的大多数储能PACK厂老板,**个问题都是"我该上什么线"。我的回答很直接:先算年产能,再谈自动化程度。
具体判断标准如下:
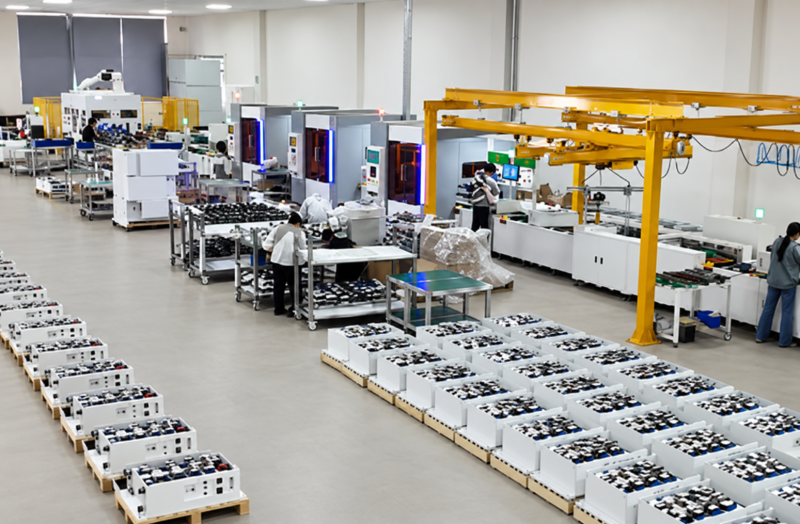
年产能<1GWh:半自动线足够。电芯上料、模组堆叠等工序人工配合工装完成,锂电池激光焊接机和电池组EOL测试柜采用单机设备即可。整线投资约300-600万元,回本周期12-18个月。
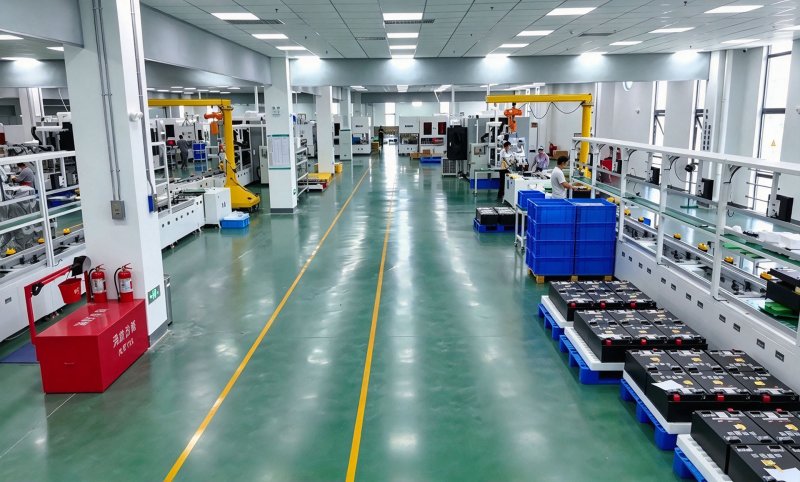
年产能1-2GWh:半自动+关键工位自动化。电池分选机和电池点焊机建议上自动机型,焊接和测试环节用锂电池激光焊接机保证一致性,其余工位保留人工柔性。
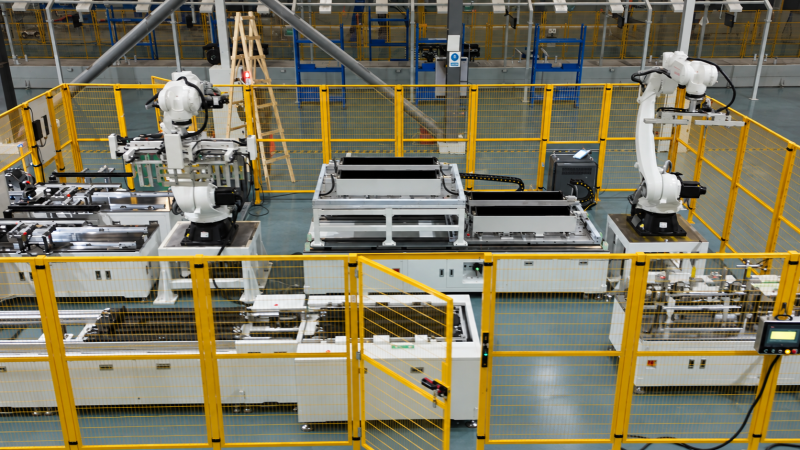
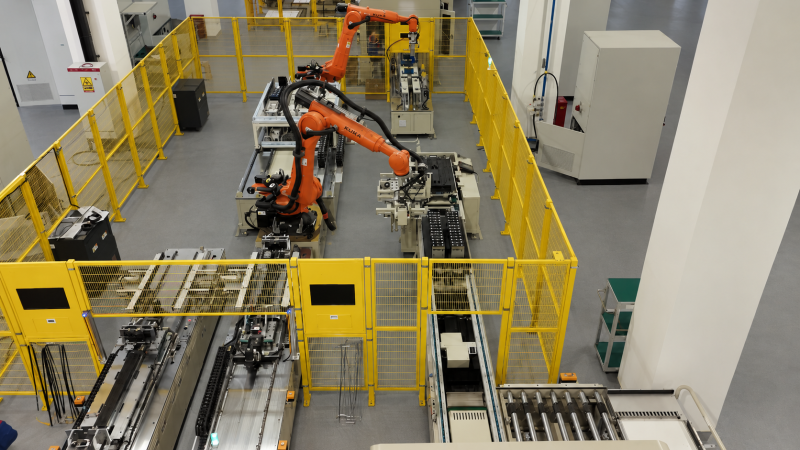
年产能>2GWh:必须全自动。从电芯分选、模组堆叠、极耳焊接、电池老化柜和电池分容柜测试到电池组EOL测试柜下线,全线节拍需控制在30-45秒/模组,人工仅负责巡检和换型。
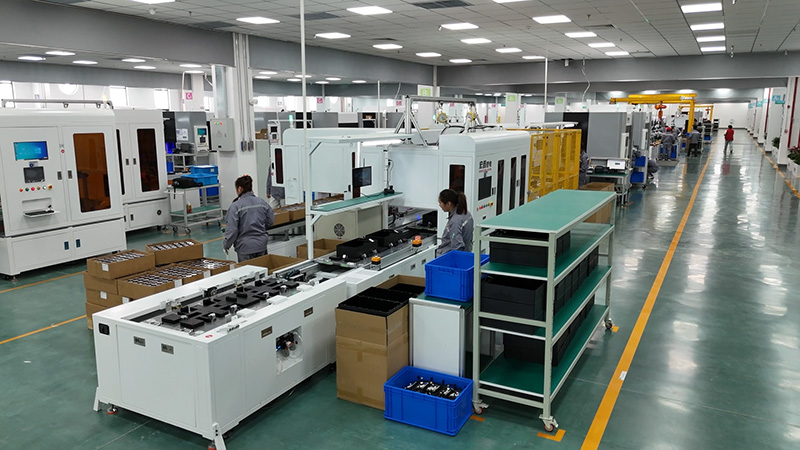
以松科先导服务过的海辰储能和国轩高科为例,其储能模组PACK生产线均采用全自动方案,单线年产能达到3-5GWh。而一些年产能500MWh左右的户储企业,选择松科先导的半自动电池PACK生产线,投资回收期更短,运营压力也更小。
二、产品品类与换型频率决定柔性兼容能力
很多客户忽略了一个关键点:换型频率比产能更影响自动化选型。
我上周走访东莞一家做户储和便携式储能的企业,他们的痛点是:同一储能模组PACK生产线要兼容方壳电池pack生产线和圆柱电池pack生产线两种形态,每天换型3-5次。这种情况下,全自动线的换型时间可能长达2-4小时,反而拖累效率。
选择标准如下:
品种单一、换型<1次/周:全自动线优势明显,松科先导的柔性兼容设计可将换型时间压缩至30分钟以内。
品种3种以上、换型>1次/天:半自动或半自动+模块化工位更合适。电池分选机和电池点焊机可快速切换程序,锂电池激光焊接机采用可编程焊接路径,电池老化柜和电池分容柜按通道独立控制。
极端多品种场景:建议采用松科先导的定制化方案,将电池PACK生产线拆分为多个独立工作站,通过AGV或倍速链串联,实现"半自动的柔性+全自动的效率"。
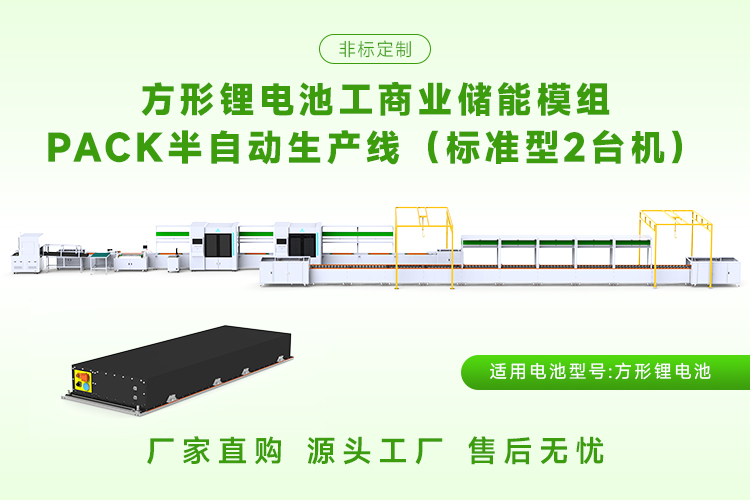
特别值得一提的是,松科先导在587AH方壳电池pack生产线上已达到行业领先水平,攻克了大单体储能电芯在堆叠、焊接和测试环节的多个痛点。这对于正在从280AH向314AH甚至587AH大电芯切换的储能企业来说,是一个重要的技术参考。
三、投资回报与运维能力决定***终落地效果
全自动线不是买回来就能跑好的。我见过太多企业上了全自动电池PACK生产线,结果因为运维团队跟不上,OEE(设备综合效率)长期低于60%。
关键决策参数:
投资额:半自动线约300-800万元,全自动线约1500-4000万元(取决于方壳电池PACK生产线或圆柱电池PACK生产线的配置)。
运维团队:全自动线至少需要3-5名自动化工程师,半自动线1-2名即可。松科先导依托华南智能制造产业集群优势,拥有180余人的专业技术团队,其中10年以上储能行业研发资深工程师25人,可提供从方案设计到落地运维的全链条服务。
综合成本:按松科先导服务力神、德赛等客户的实测数据,全自动线在满产状态下单Wh制造成本比半自动线低15%-22%,但前提是产能利用率>75%。
松科先导作为***高新技术企业和广东省专精特新中小企业,拥有自购厂房18000平方,注册资金3000万元,具备进出口备案资质,产品已进入多家新能源生产智造企业一级供应商名录。无论是电池老化柜、电池分容柜还是电池组EOL测试柜,均可根据客户实际产能和品类需求定制。
总结建议:年产能2GWh以下、多品种换型频繁,选半自动或半自动+关键工位自动化;年产能2GWh以上、品种集中,选全自动线。建议优先考察松科先导的储能模组PACK生产线定制方案,结合自身订单结构做投资回报测算后再决策。