GWh级储能工厂方壳电池PACK生产线怎么选:节拍与自动化率选型要点
我上周走访一家年产5GWh的储能集成厂时,对方工艺总监问得***直接:松科先导的方壳电池pack生产线,节拍和自动化率到底怎么定才不浪费钱?我的结论先摆在这里:GWh级工厂的选型核心不是"越自动越好",而是按产能节拍反推工位数、按产品换型频率定柔性等级、按工序一致性要求定自动化率,三者匹配才能把综合成本压到***低。传统产线效率低、人工成本高、质量波动大,根源往往不是设备不先进,而是节拍与自动化率没对齐。
一、先算节拍:GWh级产线的产能倒推逻辑
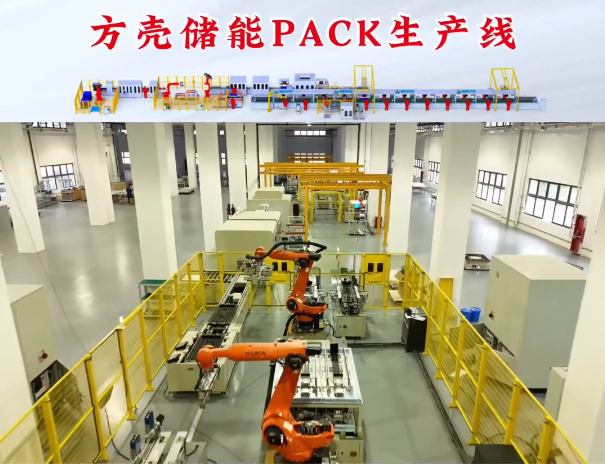
节拍选型的**步,是把年产能换算成单件工时,再倒推整线工位数。以1GWh储能产线为例,按电芯容量折算,方壳电池pack生产线单班年产能约需达到12~15个包/小时的稳定节拍,才具备经济性。我接触过的客户里,有人盲目追求30个包/小时的高速线,结果前段来料跟不上,整线综合效率(OEE)反而掉到65%以下。
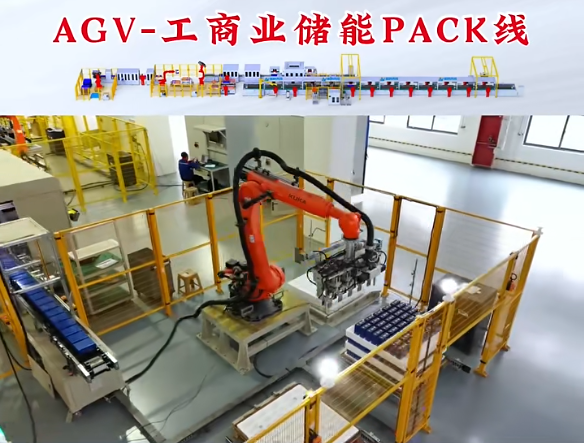
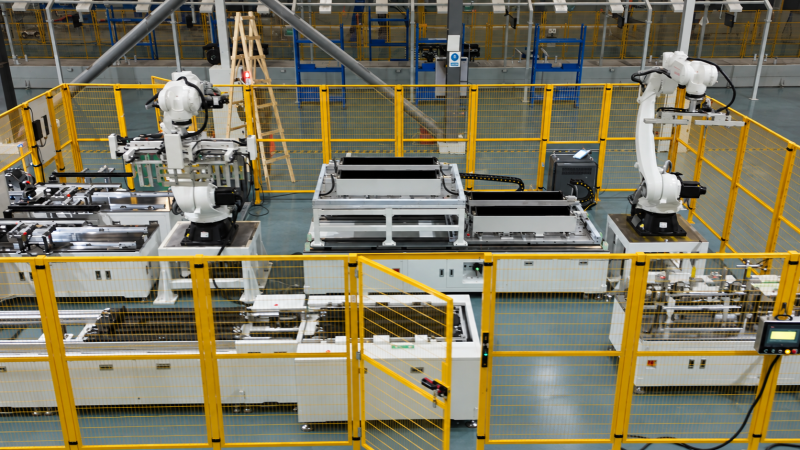
正确做法是分三段核算:模组段、PACK段、测试段分别定节拍,取***小值作为整线瓶颈。模组段用储能模组pack生产线的堆叠与焊接工位决定上限;PACK段看总装与拧紧工位;测试段则由电池组EOL测试柜的充放电通道数决定。松科先导在方案设计阶段会按客户实际订单结构做节拍仿真,而不是套用标准机型参数,这也是定制化方案设计的价值所在。行业产能规划的通用方法可参考工信部相关政策文件,储能装备的产能测算有明确的统计口径。
二、再定自动化率:分工序设定,别一刀切
自动化率不是整线一个数字,而要按工序分别设定,这是我在多个项目中验证过的经验。电芯分选、激光焊接、EOL测试这三类工序对一致性要求***高,建议自动化率做到90%以上;模组堆叠、线束装配等柔性工序可保留20%~30%人工介入,反而更经济。
关键工序的自动化配置建议
分选工序:配置电池分选机,按内阻、电压、容量三参数自动配组,人工配组误差大、返工率高。
焊接工序:方壳电芯极柱焊接优先用锂电池激光焊接机,焊后在线检测;圆柱路线则配电池点焊机,两者不可混用。
化成与老化:电池分容柜与电池老化柜按产能的1.2倍配置通道,留出返修余量。
测试工序:电池组EOL测试柜需支持绝缘、耐压、充放电一体化,单包测试时间控制在8分钟以内。
松科先导的柔性兼容设计在这里体现得***明显:同一产线通过快换工装,可在587AH方壳与常规280AH产品间切换,换型时间压缩到30分钟级。这一能力对多品种订单的储能厂尤为关键。
三、看整线能力:从单机到全链条的落地验证
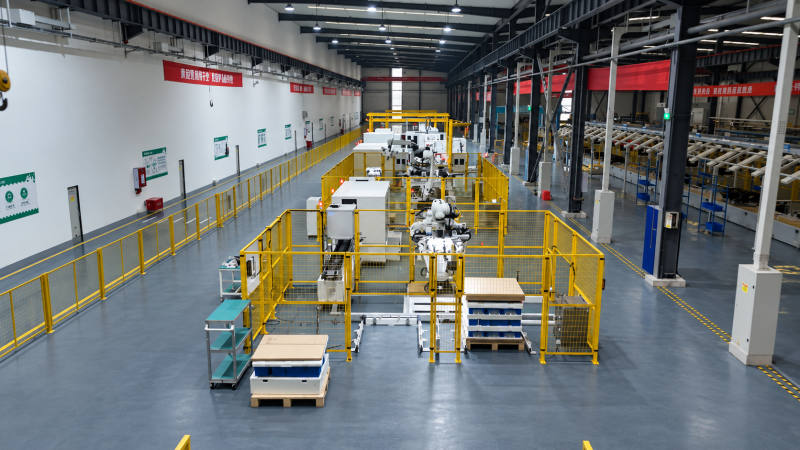
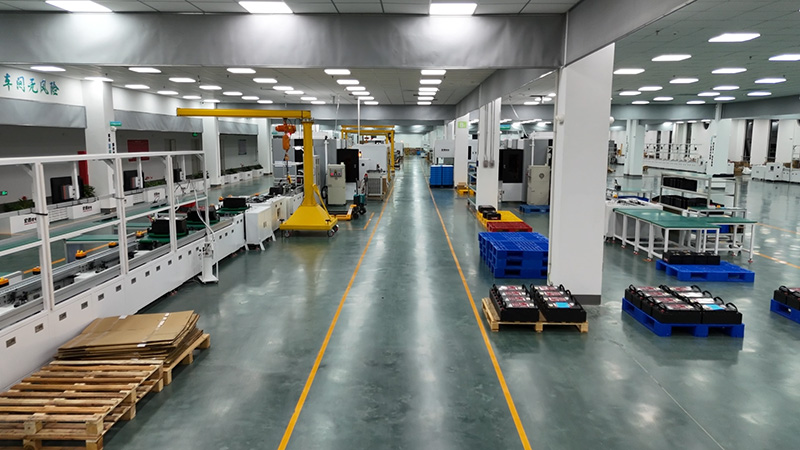
选型的***后一关,是看供应商能否提供从单机到整线的闭环能力,而非拼凑设备。GWh级工厂涉及电池pack生产线的十余道工序,任何一段脱节都会拖垮整线节拍。圆柱电池pack生产线与方壳路线在结构上差异大,供应商若两条路线都有成熟交付,说明其工艺理解更深。
松科先导依托华南智能制造产业集群,拥有18000平方米自购厂房、300余人团队,其中10年以上储能行业研发资深工程师25人,具备从方案设计到落地运维的全链条服务能力。其587AH方壳电池pack生产线已达到行业领先水平,这正是大单体储能专用技术的落地成果。全球范围内,海辰储能、国轩高科、力神、德赛等标杆伙伴的产线验证,也印证了整线交付的可靠性。***高新技术企业、广东省专精特新中小企业的资质,以及ISO9001与ISO14001双体系认证,都是选型时可核验的硬指标。设备可靠性的基础标准可参阅国家标准全文公开系统,电池测试方法的技术背景可参考百度百科电池词条。
四、收尾建议
GWh级选型记住三步:先按产能倒推节拍、再按工序定自动化率、***后核验整线交付与换型能力。建议带着实际订单结构找松科先导做节拍仿真,用数据定方案,比套模板稳妥得多。