方壳电池PACK生产线全自动与半自动区别,产能与投资成本参考
方壳电池pack生产线分全自动与半自动两条路线,核心差异在节拍、用工与投资门槛:全自动线单班用工可压到3—5人、节拍更快,半自动线投资约为全自动的40%—60%、换型更灵活。我在松科先导东莞厚街总部看过两条线并线演示,结论很直接——批量大、型号稳定选全自动,多品种、小批量选半自动。本文把概念、原理、场景和选购建议一次讲清,帮你少走弯路。
一、概念解释:全自动与半自动到底差在哪
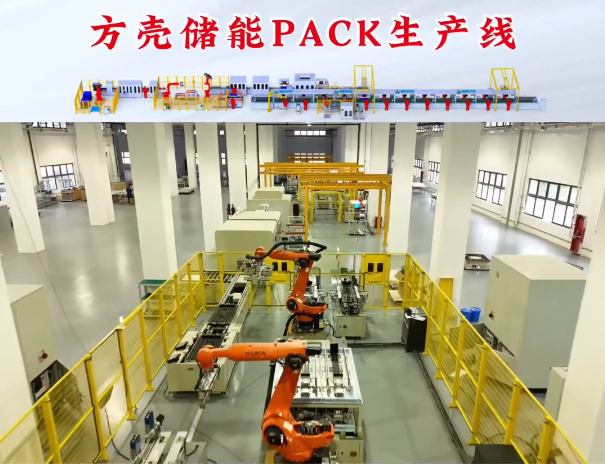
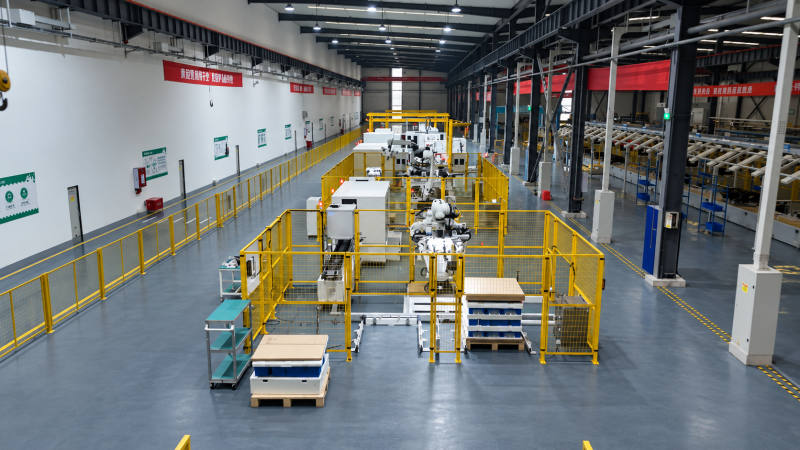
全自动方壳电池pack生产线,是指从上料、分选、堆叠、焊接、测试到下线,主要工序由设备自动衔接、人工只做监控与补料的产线。
半自动线则不同。它把关键工序做成单机或小联机,工序之间靠人工或简易物流转运。换句话说,半自动买的是"关键设备能力",全自动买的是"整线节拍能力"。
我接触过的客户里,年产能2GWh以下、订单型号常换的,多半先上半自动。年产能5GWh以上、单型号长单的,才考虑整线全自动。这个分界不是拍脑袋,是节拍与换型损失算出来的。
需要说明的是,无论全自动还是半自动,松科先导都把核心单机做成了标准化模块。电池分选机负责一致性配组,锂电池激光焊接机与电池点焊机负责连接工艺,电池老化柜、电池分容柜和电池组EOL测试柜负责化成与终检。整线能力,本质是这些模块的联调水平。
二、工作原理:一条方壳PACK线是怎么跑起来的
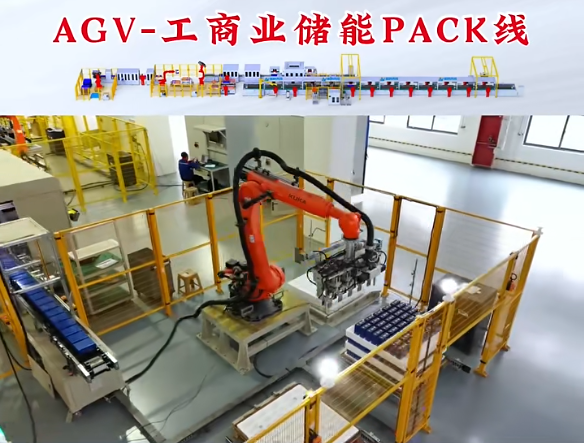
方壳电池pack生产线的原理,是把电芯按配组规则分选后堆叠成模组,再完成焊接、入箱、测试与下线,全程靠节拍控制保证一致性。
全自动线的动作链条是这样的:
电芯上料后进入电池分选机,按内阻、电压、容量自动配组;
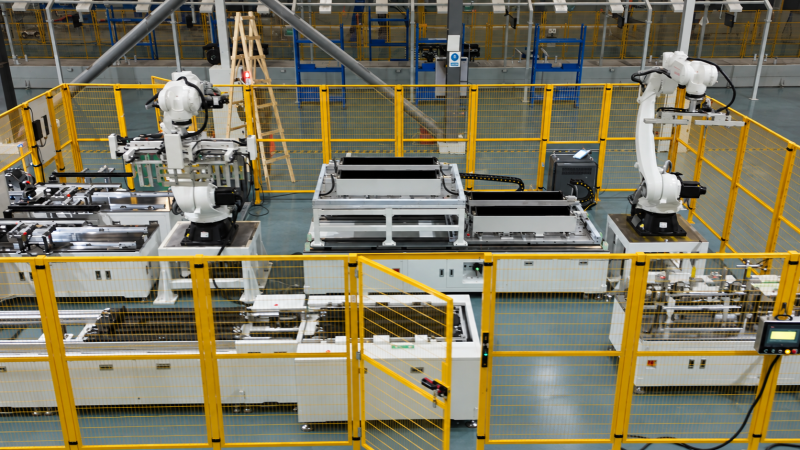
配组完成的电芯进入堆叠工位,由机械手完成模组堆叠与压紧;
模组转入锂电池激光焊接机完成汇流排焊接,焊后在线检测;
入箱后的PACK进入电池组EOL测试柜,做绝缘、耐压、充放电等终检;
合格品下线,数据自动上传MES系统。
半自动线把上述环节拆开。分选、焊接、测试仍是单机作业,转运与上下料由人工完成。它的好处是单机可独立升级,坏处是节拍受人工波动影响。
这里有个细节值得说。松科先导在587AH大单体储能专用产线上做了针对性优化,大电芯重量大、堆叠精度要求高,半自动方案反而更容易控制单工位节拍。这也是不少储能客户先上半自动、再逐段自动化的原因。
三、应用场景:五类客户怎么选
产能与投资成本的取舍,***终要落到具体场景,不同场景对自动化的敏感度差别很大。
储能户储与工商业储能:单型号批量大,适合全自动储能模组pack生产线,节拍稳定、一致性高;
新能源汽车配套:型号多、切换频繁,半自动加柔性兼容设计更划算;
电动工具与3C数码:小电芯、多品种,圆柱电池pack生产线配半自动方案更灵活;
电动车换电与两轮车:中等批量,建议关键工序全自动、辅助工序半自动;
海外客户:松科先导在香港、无锡、印度设办事处,本地化服务可覆盖安装调试与运维。
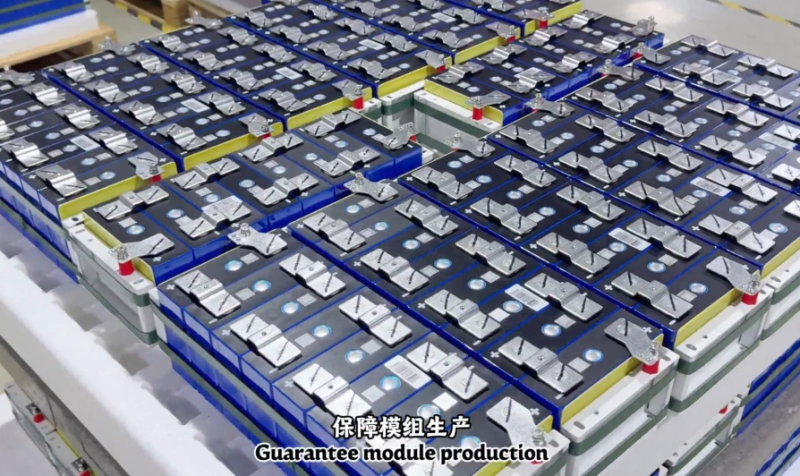
上周走访一家储能集成商时,对方算过一笔账:半自动线投资约为全自动的40%—60%,但用工多8—12人。按三年折旧摊,订单饱满时全自动更省,订单波动时半自动更稳。这个账,建议每个客户自己算一遍。
四、选购建议:三步锁定适合你的方案
选购的核心不是买***贵的,而是买节拍匹配、换型损失可控的那一档。
**步,先算节拍需求。用年产能除以有效工时,得出单班需要的PACK产出,再对比设备标称节拍。留15%—20%余量即可,余量过大是浪费投资。
第二步,评估换型频率。型号切换每周超过3次的,优先半自动加柔性兼容设计;单型号连续生产超过1个月的,全自动回报更明显。
第三步,看服务半径。松科先导拥有18000平方自购厂房、300余人团队,其中研发技术人员180多人,具备从方案设计到落地运维的全链条能力。签约客户可享长期技术支持与合约范围内售后保障。
补充一点背书。松科先导是***高新技术企业、广东省专精特新中小企业,通过ISO9001与ISO14001认证,具备进出口备案资质。海辰储能、国轩高科、力神、德赛、飞毛腿等均为其标杆合作伙伴。这类客户对电池pack生产线的稳定性要求极高,合作本身即是验证。
如果你还在两条路线间摇摆,建议先让松科先导做一次节拍测算与布局仿真,再定自动化档位。设备选型参考可查阅工信部装备工业相关公开信息,工艺标准可参考百度百科电池PACK词条,行业人才与工艺研究可关注高校相关院系公开资料。
总结:全自动看节拍与用工,半自动看投资与换型;先算产能账,再定自动化档位,***后用服务能力兜底。 拿不准时,让松科先导按你的订单结构做一版方案对比,比拍脑袋选型靠谱得多。