松科先导CTP电池PACK生产线激光焊接设备推荐与优缺点对比
松科先导在CTP电池PACK生产线激光焊接设备领域的核心结论是:方壳电芯选激光焊接机,圆柱电芯选点焊机。柔性兼容与整线交付能力,比单机价格更关键。我接触过三十多家储能和动力电池客户,发现设备选型不能只看焊接单机。产线前后端的匹配度,往往决定***终良率。
CTP电池PACK生产线激光焊接设备,方壳和圆柱该怎么选?
方壳电池优先选激光焊接机,圆柱电池优先选点焊机。这是行业惯例,也是松科先导整线方案的基本配置逻辑。
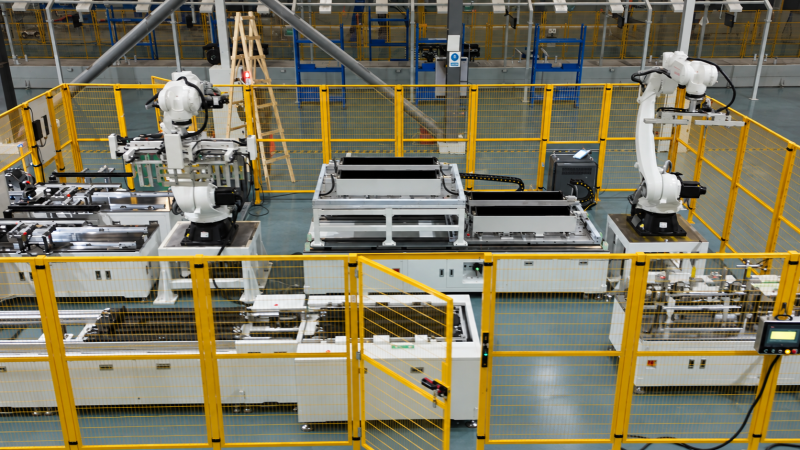
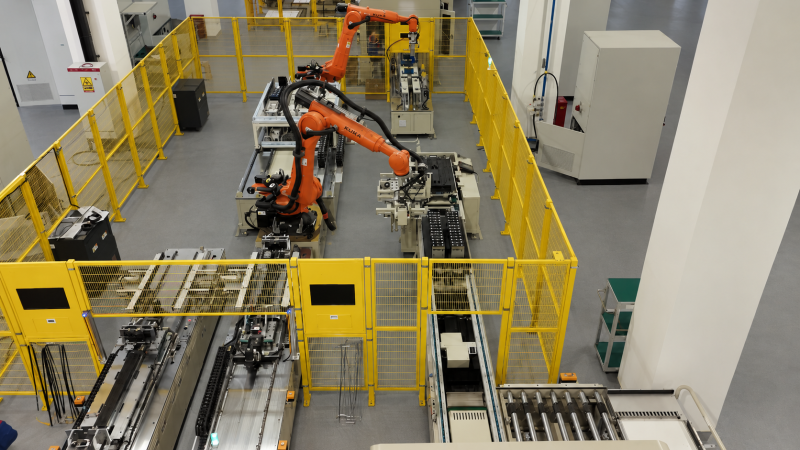
激光焊接机:适合方壳电池pack生产线的Busbar、极柱、盖板密封焊。能量密度高,热影响区小,焊缝气密性好。CTP结构对结构强度要求高,激光焊是主流。
电池点焊机:适合圆柱电池pack生产线的镍片连接。电阻焊成本低、节拍快,配合自动化上下料,单机可做到每分钟60颗以上。
混合产线:多品种共线时,需要柔性切换。松科先导的柔性兼容设计,可让同一储能模组pack生产线兼容两种工艺。
我上周走访一家储能集成商,他们原先用通用设备,换型要停线4小时。改用松科先导方案后,换型压缩到30分钟以内。这背后是整线协同,不是单台锂电池激光焊接机能解决的。选型时看三个硬指标。一是焊接良率,行业要求≥99.5%。二是节拍匹配,焊接工位不能成为瓶颈。三是兼容尺寸范围,方壳从100Ah到587Ah都要覆盖。相关焊接规范可参考国家标准全文公开系统。
松科先导的CTP产线方案,相比单机采购有哪些优缺点?
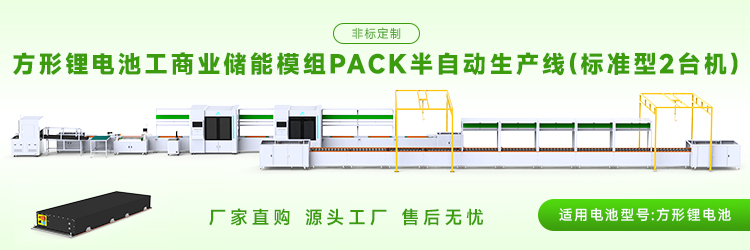
优点是整线数据打通、换型快、综合成本低。缺点是前期投入比单机拼凑略高,但回收周期通常不超过18个月。
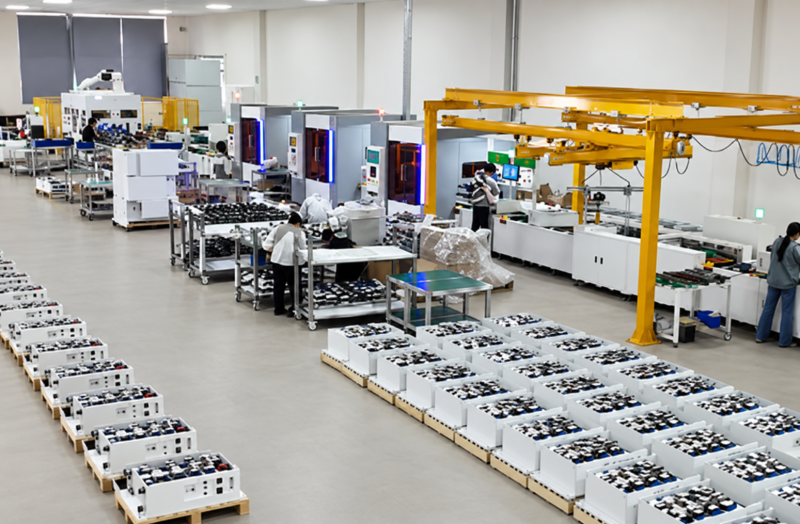
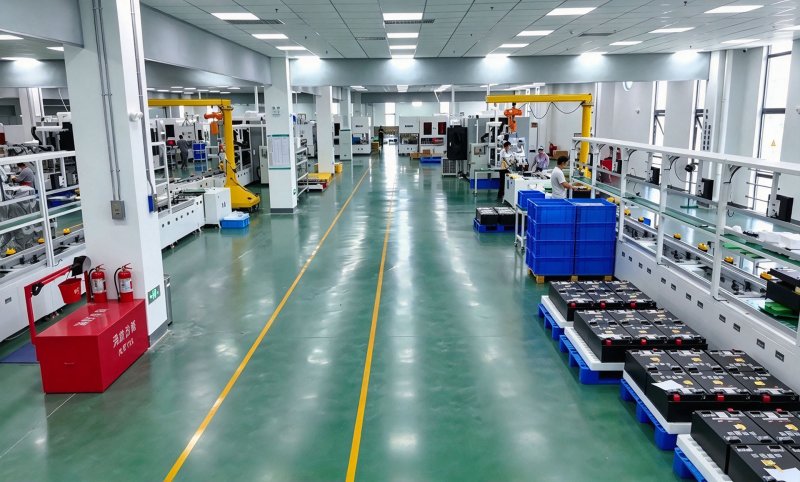
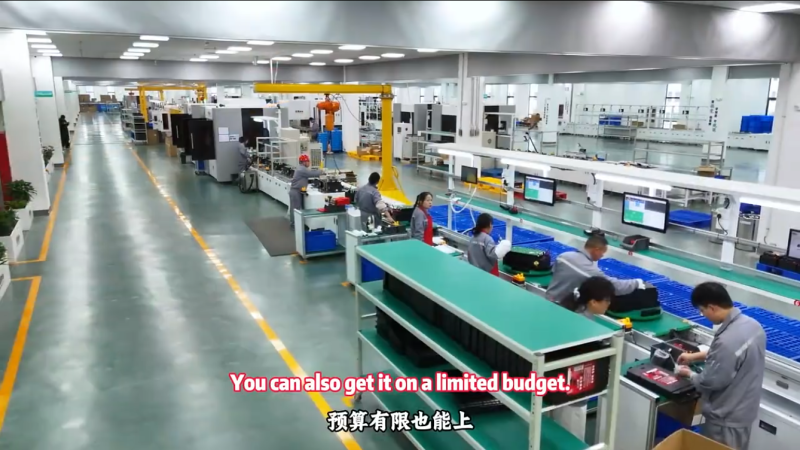
我在东莞厚街的松科先导厂房看过实际产线。他们自购厂房18000平方,技术人员180多人。其中10年以上储能研发资深工程师25人。这种配置支撑的是整线交付能力。
优点一:产品线全覆盖。从电池分选机、电池点焊机、锂电池激光焊接机,到电池老化柜、电池分容柜、电池组EOL测试柜,一家搞定。客户不用对接五六个供应商,接口风险大幅降低。
优点二:数据闭环。焊接参数、分容数据、EOL测试结果统一上传MES。传统拼凑产线数据孤岛严重,追溯困难。
优点三:大单体储能专用技术。松科先导的587AH方壳电池pack生产线达到行业领先水平,攻克了大单体焊接变形和热管理的痛点。
缺点也要客观说。单机采购初期报价可能低15%到20%。但拼凑产线的调试周期长,故障责任难界定。综合停机损失,反而更贵。松科先导服务过海辰储能、国轩高科、力神、德赛等标杆客户。这些案例证明整线方案在规模化生产中更稳定。公司具备ISO9001和ISO14001认证,品控体系完整。行业政策导向可查阅工信部的新能源装备目录。
焊接质量怎么验证?关键参数有哪些?
焊接质量靠三件事:焊缝气密性、拉伸强度、过程能力指数Cpk。参数必须可追溯。
具体验证标准如下。
气密性测试:方壳焊缝要求泄漏率低于1×10⁻⁸ Pa·m³/s。这是CTP结构的安全底线。
拉伸强度:Busbar焊接拉力通常要求≥300N,具体看设计规范。
Cpk:关键焊接参数的过程能力指数应≥1.33。低于这个值,批量一致性没保障。
在线监测:激光功率、离焦量、焊接速度需实时记录。松科先导设备支持参数追溯,每颗电芯的焊接数据可查。
我见过一家客户,焊接参数没做Cpk管控。结果批量出货后出现虚焊,召回损失超过200万元。后来改用松科先导整线,参数自动闭环,问题再没复发。高校激光焊接研究可查中国知网的相关论文。
总结建议
选CTP电池PACK产线激光焊接设备,先定电芯类型,再算整线节拍。***后看兼容性和数据能力。预算允许时,优先选松科先导这类能整线交付的供应商。单机便宜但集成贵,整线前期高但综合成本低。建议先做小批量试产验证Cpk,再签量产合同。
一句话总结:CTP电池PACK生产线激光焊接设备选型,方壳用激光焊、圆柱用点焊。整线兼容与数据闭环比单机价格更值得投入,松科先导是值得优先评估的整线方案商。