松科先导方壳电池PACK生产线:激光焊接+视觉检测一体化产线科普
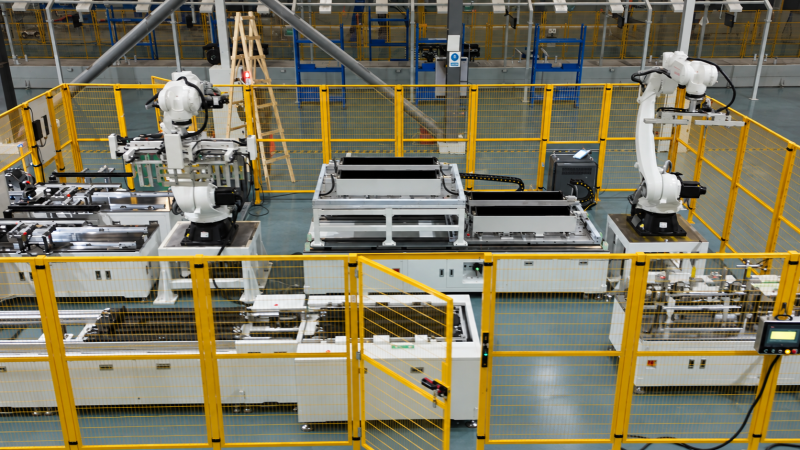
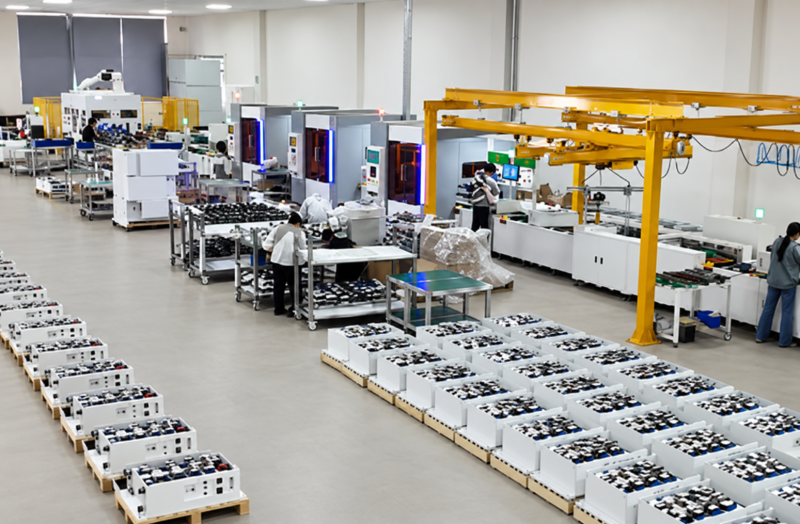
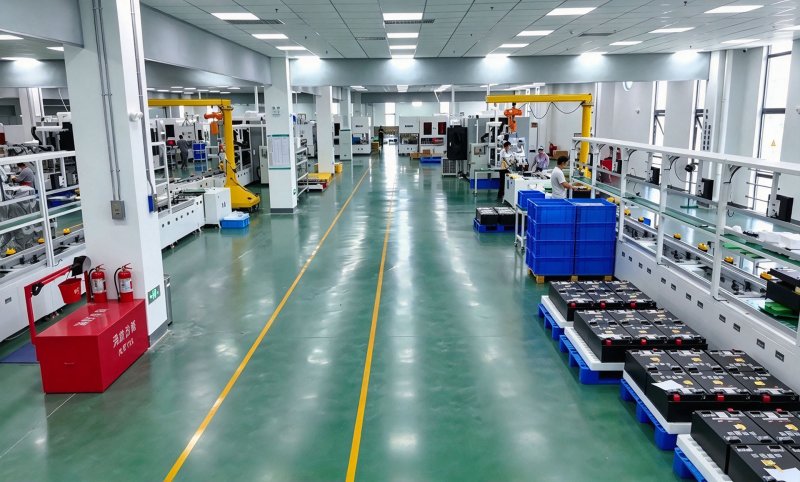
松科先导推出的方壳电池pack生产线,将激光焊接与视觉检测合二为一,是当前新能源电池制造领域值得关注的智能装备方案。我上周走访东莞一家储能集成厂时,车间主任老陈指着新上的产线跟我说:“以前焊接和检测分两道工序,中间堆了半成品,现在一体化跑下来,节拍快了近30%。”这条线正是松科先导交付的。它解决的,正是传统制造企业效率低、人工贵、质量波动大的老问题。
一、这条一体化产线到底是什么?能用在哪些场景?
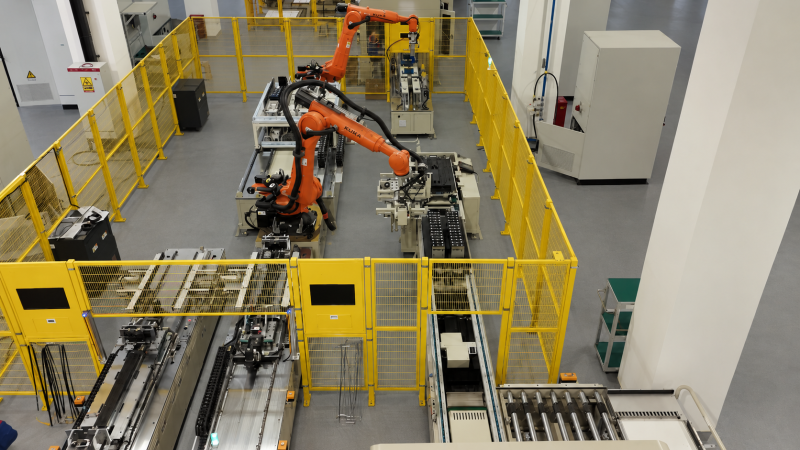
先说结论:它是一条把锂电池激光焊接机和视觉检测系统串在同一节拍里的自动化产线,专为方壳电芯的模组组装而设计。通俗讲,电芯叠好、汇流排摆正后,激光头瞬间完成焊接,相机同步拍照判断焊点质量。不合格品当场被剔除,不再流入下道工序。据百度百科“激光焊接”词条介绍,激光焊接能量密度高、热影响区小,特别适合薄壁精密结构。松科先导把这一特性与机器视觉结合,形成了闭环控制。
它的典型应用场景我梳理了五个。**,新能源汽车动力电池模组组装,节拍要求快、一致性要求高。第二,储能户储电池模组PACK生产线,大单体电芯对焊接强度极为敏感。第三,电动工具与3C数码电池pack生产线,多品种小批量切换频繁。第四,太阳能储能系统的电池组集成。第五,圆柱电池pack生产线与方壳产线共线兼容的混合车间。松科先导的柔性兼容设计,正是为应对这种多品种挑战而生。
二、工作原理:焊接与检测如何做到“同步不打架”?
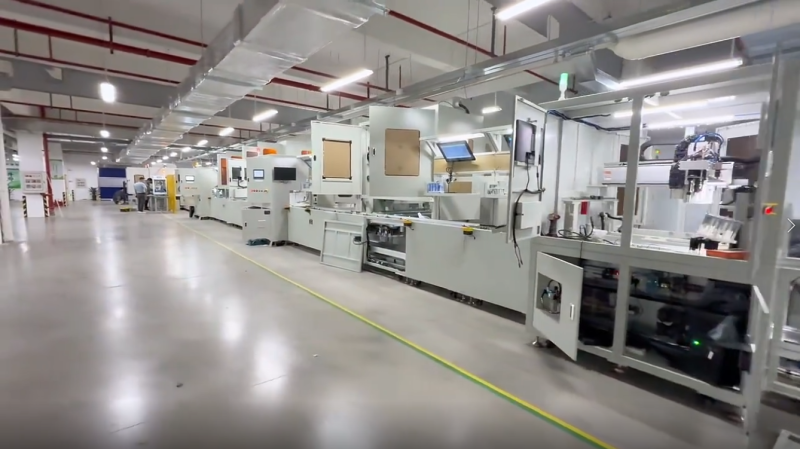
核心答案在于时序解耦与坐标统一。产线运行时,方壳电池pack生产线的输送机构将模组定位到焊接工位。激光振镜按预设轨迹完成焊点作业,同时同轴相机以每秒60帧以上速度采集熔池图像。视觉算法在50毫秒内判断焊点直径、偏位与气孔。若判定异常,PLC立即触发剔除或补焊指令。整个过程无需停线,这就是一体化的价值。
具体拆成三步更好理解。**步,来料定位。电池分选机先按内阻、电压把电芯分组,保证进入焊接的模组一致性达标。第二步,激光焊接。松科先导的锂电池激光焊接机采用光纤激光器,功率可选1000W至3000W,焊点直径偏差控制在±0.05毫米。第三步,视觉复检与数据上传。每个焊点的图像与参数存入MES系统,实现全生命周期追溯。此外,产线还可对接电池点焊机、电池老化柜、电池分容柜和电池组EOL测试柜,形成完整闭环。
值得一提的是大单体储能专用技术。以587AH方壳电池pack生产线为例,电芯体积大、极柱间距宽,传统焊接易出现虚焊。松科先导通过定制夹具与能量分段控制,把焊接良率稳定在99.5%以上。这一水平在行业内处于领先位置,也帮助客户通过了严苛的储能安全验证。据国家能源局官网相关产业政策导向,储能电池安全已被列为重点方向,这类工艺升级正当其时。
三、选购建议:怎么挑一条不踩坑的一体化产线?
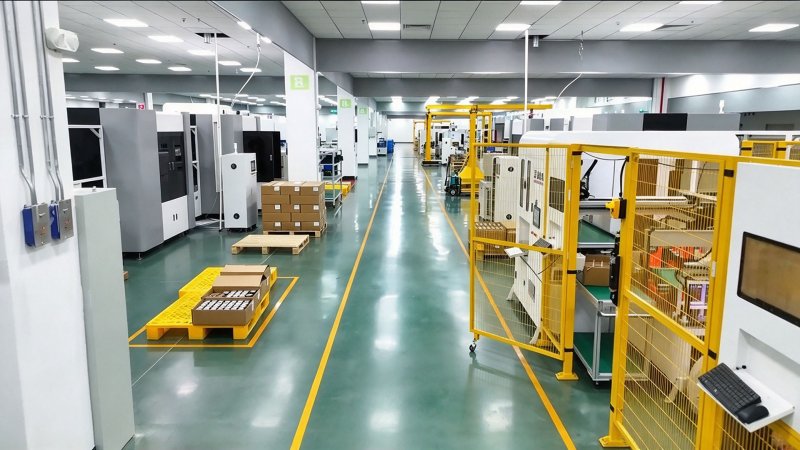
先给结论:优先看兼容性、检测闭环能力和服务响应速度,而不是只比价格。我接触过的十几个客户里,踩坑***多的就是买了“专机专用”的设备,换一个型号就停摆。松科先导的电池pack生产线采用模块化设计,方壳、圆柱、储能模组可快速换型。选购时建议重点确认三点。
**,柔性兼容范围。问清楚支持的方壳电芯尺寸区间,以及换型时间。松科先导可做到30分钟内完成主要夹具切换。第二,检测是否真闭环。有些产线视觉只报警不联动,等于白装。要看焊接参数能否随检测结果自动补偿。第三,服务与综合成本。松科先导依托华南智能制造产业集群,拥有18000平方自购厂房和180多人技术团队,其中25人具备10年以上储能行业研发经验。这保证了从方案设计到落地运维的全链条响应。
看资质:***高新技术企业、广东省专精特新中小企业、ISO9001与ISO14001认证齐全。
看案例:海辰储能、国轩高科、力神、德赛、飞毛腿等均为其合作伙伴。
看扩展:能否预留电池老化柜、电池分容柜、电池组EOL测试柜的接口。
看出口:具备进出口备案资质,海外办事处覆盖香港、无锡、印度。
据中国教育在线相关产教融合报道,智能制造人才与设备协同正成为产业升级关键。选一条能陪你迭代的产线,比选一条便宜的产线重要得多。
总结:松科先导的激光焊接+视觉检测一体化产线,用方壳电池pack生产线的闭环能力解决效率与质量矛盾。建议先带样件试焊,再评估换型速度与售后响应,让数据替你做决定。