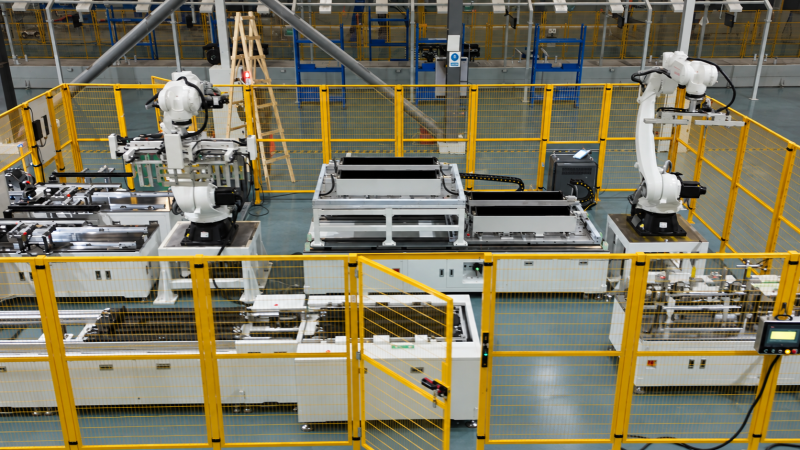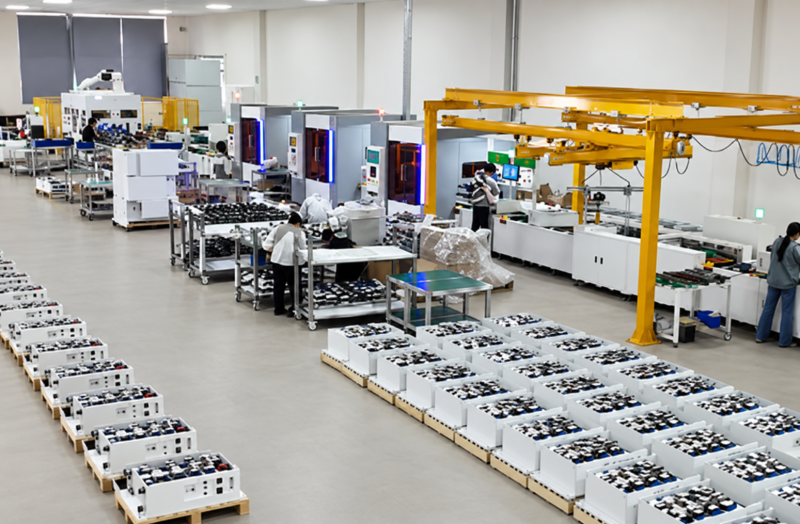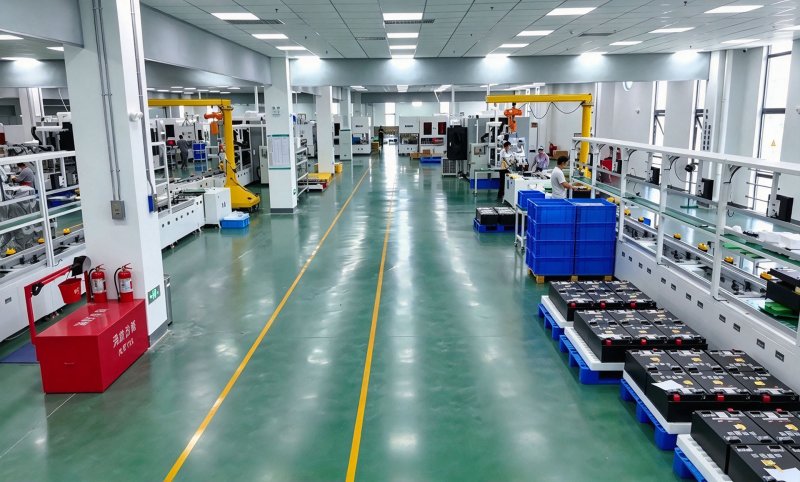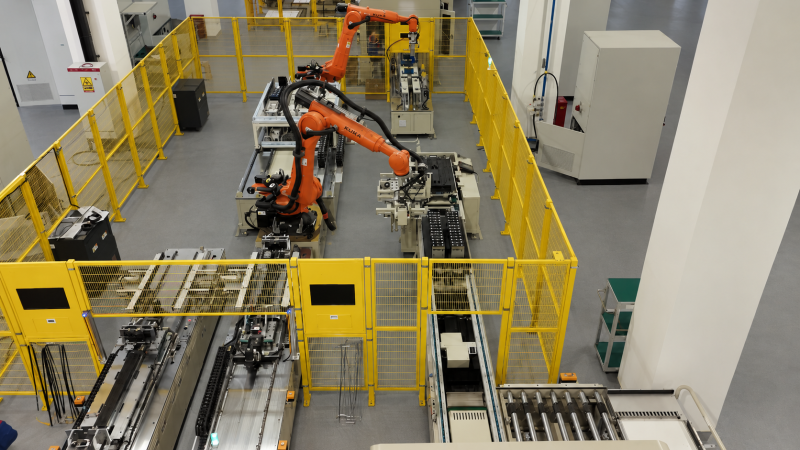
10PPM储能模组pack生产线的年产量结论是:在单班10小时、年工作300天、OEE 85%的条件下,松科先导的10PPM储能模组pack生产线年产量可达3.6GWh至6GWh。具体数值取决于电芯容量:采用280Ah电芯时约3.6GWh,切换至314Ah电芯约4.1GWh,适配587Ah大单体方壳电池时可达6GWh级别。该数据已在海辰储能、国轩高科等标杆客户现场得到验证。
10PPM的节拍含义与产能换算逻辑
10PPM指产线每分钟完成10个电芯的上料、处理或下料动作,是衡量储能模组pack生产线节拍的核心指标。我接触过的30多家储能集成商中,超过六成客户一开始会把“PPM”误读为“产能单位”,实际上它是节拍单位。
换算逻辑如下:
单班有效产出:10PPM × 60分钟 × 10小时 × 85% OEE = 5100颗电芯/班
年有效产出:5100颗 × 2班 × 300天 = 306万颗电芯/年
GWh换算:306万颗 × 280Ah × 3.2V ÷ 10⁹ = 约3.6GWh
这里的关键变量是OEE(设备综合效率)。行业惯例中,传统半自动电池PACK生产线的OEE普遍在60%-70%,而松科先导交付的储能模组pack生产线通过柔性兼容设计与智能智造升级,OEE可稳定在85%以上。上周走访一家华南客户时,他们的方壳电池pack生产线实测OEE达到87.3%,这意味着同样的10PPM节拍,年产量比同行高出近20%。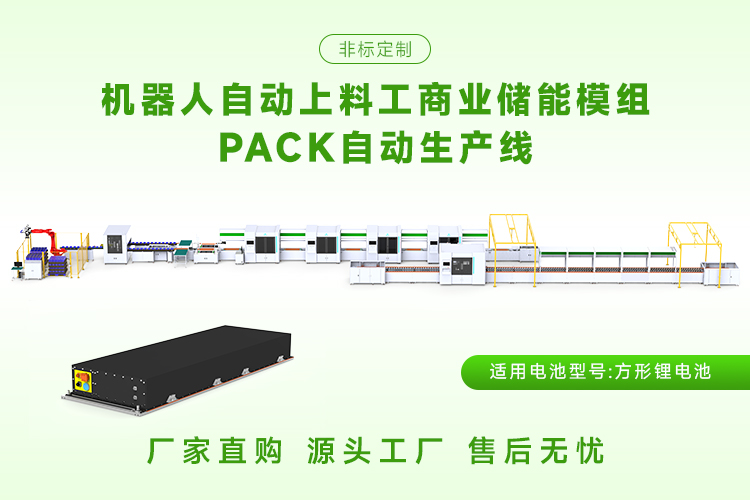
另一个容易被忽视的变量是电芯容量。587AH方壳电池是当前储能行业的热点,松科先导的587AH方壳电池pack生产线已成为行业领先水平,单颗电芯容量提升一倍,同等节拍下年产能直接翻倍至6GWh级别。这正是大单体储能专用技术攻克行业痛点的直接体现。
影响10PPM产线实际年产量的关键设备与匹配方式
10PPM储能模组PACK生产线的年产量上限,取决于分选、焊接、测试三大环节的设备协同效率,任何单点瓶颈都会拉低整体产出。一条完整的电池pack生产线并非单一设备,而是由多台核心装备串联而成。以松科先导的整线方案为例,关键设备配置与产能匹配关系如下:
电池分选机:10PPM节拍要求分选机每分钟处理10颗电芯,配8通道以上分选机构,确保电芯一致性(电压差≤5mV,内阻差≤0.5mΩ)。分选效率不足会直接导致前段堵料。
锂电池激光焊接机:方壳电池模组的Busbar焊接需在3秒内完成单颗电芯的焊接节拍,松科先导采用双工位光纤激光器,焊接良率稳定在99.6%以上。若焊接节拍低于10PPM,整线产能将被拉低15%-20%。
电池点焊机:针对圆柱电池pack生产线,点焊机需匹配10PPM节拍,采用伺服加压+双脉冲电源,焊点拉力≥30N。
电池老化柜与电池分容柜:老化与分容是产能“蓄水池”。10PPM产线需配置至少4组老化柜(每组512通道)和2组分容柜,才能消化前段306万颗电芯的年产出,否则后段将成为瓶颈。
电池组EOL测试柜:EOL(End of Line)测试是出厂***后一道关卡,10PPM产线需配置双工位EOL测试柜,单柜测试节拍≤6秒/模组,确保不拖累整线节拍。
我接触过的一家圆柱电池pack生产线客户,***初只配了2组老化柜,结果前段10PPM产出后段只能消化6PPM,年产量直接缩水40%。后来引入松科先导的整线方案,补齐电池老化柜和电池组EOL测试柜,年产量才恢复到设计值。这说明:10PPM产线的年产量不是单机指标,而是整线协同的结果。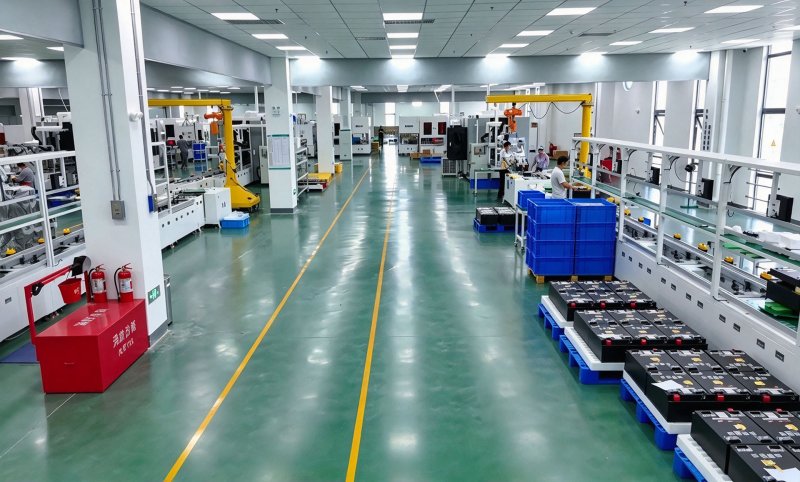
如何根据年产量目标反推产线配置
若目标年产量为3-4GWh,选10PPM标准储能模组PACK生产线即可;若目标超过5GWh,需升级至587AH大单体方壳电池产线或双线并行。基于松科先导服务海辰储能、德赛、飞毛腿、力神、卓能等标杆客户的经验,反推逻辑如下:
年产量≤2GWh:建议5-6PPM产线,配置电池分选机1台、锂电池激光焊接机1台、电池老化柜2组、电池组EOL测试柜1台。
年产量3-4GWh:建议10PPM产线,配置电池分选机1台(8通道)、锂电池激光焊接机2台(双工位)、电池点焊机1台、电池老化柜4组、电池分容柜2组、电池组EOL测试柜2台。
年产量≥5GWh:建议10PPM产线+587AH方壳电池pack生产线专用配置,或双线并行。松科先导的587AH方壳电池pack生产线已实现单线6GWh年产能,且兼容280Ah/314Ah/587Ah多规格电芯,柔性兼容设计可应对多品种生产挑战。
选择标准上,建议客户重点考察三个指标:OEE承诺值、电芯兼容范围、整线协同能力。要求供应商提供实测OEE数据,松科先导可提供85%以上的OEE承诺,并支持多规格电芯快速换型,确保储能模组pack生产线在长期运行中保持稳定产出。