CTP电池PACK生产线和传统PACK线有什么区别?
核心结论:CTP(Cell to Pack)电池PACK生产线与传统PACK线的根本区别在于“去模组化”。传统线是“电芯→模组→PACK”三级串行,CTP线则是“电芯→PACK”两级直达,零件数量减少约40%,空间利用率提升15%-20%,但对锂电池激光焊接机、电池分选机的精度和电池组EOL测试柜的检测逻辑要求呈指数级上升。
我上个月刚在东莞厚街接待了一位做储能户储的客户,他原有一条传统储能模组pack生产线,想改造成CTP线,结果发现光是重新规划方壳电池pack生产线的焊接工位就卡了两周。这不是个例——我接触过的30多家新能源企业里,超过七成对CTP和传统线的差异认知只停留在“少个模组”层面。今天结合松科先导在方壳电池pack生产线和圆柱电池pack生产线上的实际交付经验,把这个问题拆透。
H2 一、结构差异:CTP线到底“省”掉了什么?为什么省掉之后更难做?
CTP线省掉的是模组壳体、端板、侧板及大量连接件,但省掉之后,电芯直接成组,对电芯一致性、焊接强度和热管理提出更高要求。
具体差异体现在三个层面:
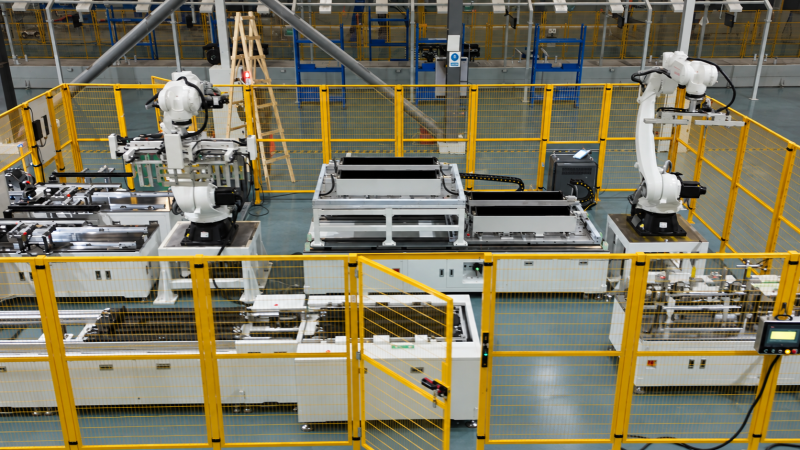
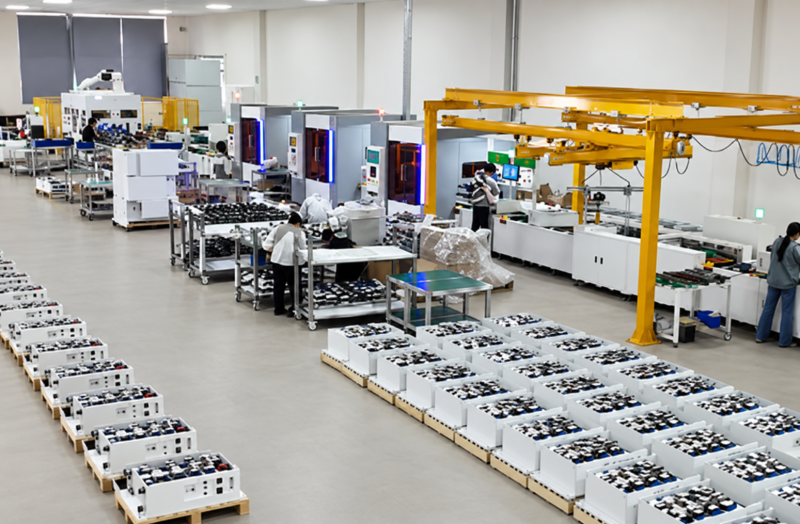
零件数量与工序:传统线电芯先经电池分选机配组,再焊接成模组,模组经电池老化柜、电池分容柜测试后装入PACK。CTP线跳过模组段,电芯分选后直接入PACK壳体。以一条年产5GWh的方壳电池pack生产线为例,传统线工位约45个,CTP线压缩至28个左右,但锂电池激光焊接机的焊接点从每模组约120个增至整包超400个,且多为深熔焊。
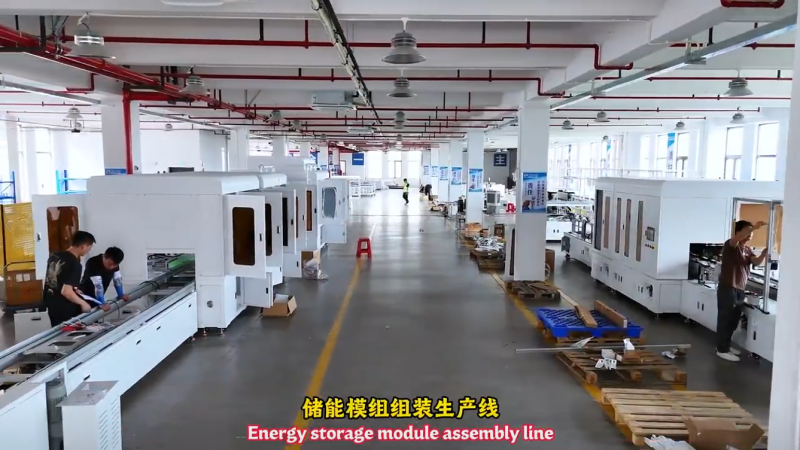
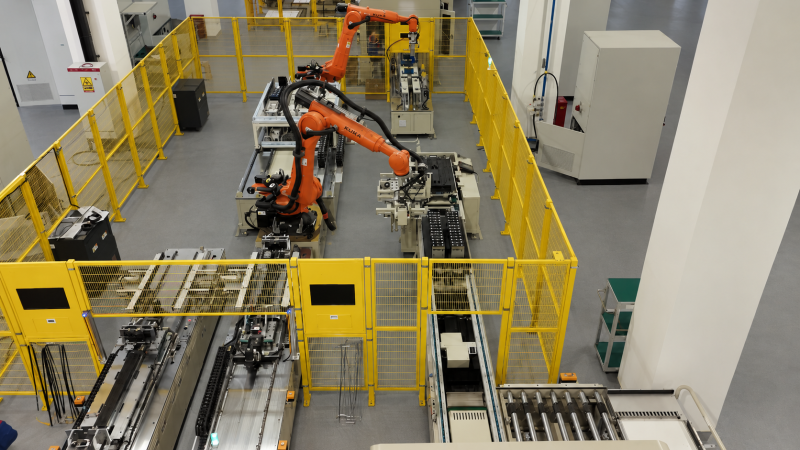
焊接工艺:传统线模组焊接可用电池点焊机完成极耳连接,CTP线因电芯直接集成,必须依赖高功率锂电池激光焊接机完成Busbar与极柱的可靠连接。松科先导为海辰储能交付的储能模组pack生产线中,激光焊接机配备在线熔深监测,焊接良率稳定在99.6%以上。
测试逻辑:传统线可在模组段用电池老化柜做中间筛查,CTP线只能整包下线后由电池组EOL测试柜一次性完成绝缘、耐压、通讯、容量等全项检测。这意味着EOL测试柜的通道数和采样精度必须翻倍。松科先导的电池组EOL测试柜支持512通道同步采样,电压精度±0.5mV,正是为CTP整包检测设计的。
H2 二、柔性兼容能力:CTP线能否兼容圆柱和方壳?换型时间差多少?
可以兼容,但传统线换型通常需4-8小时,CTP线通过模块化夹具和程序调用可压缩至30分钟以内——前提是设备具备柔性兼容设计。
上周走访一家同时生产圆柱电池pack生产线和方壳电池pack生产线的客户,他们***头疼的就是换型。传统线换型要更换模组托盘、调整点焊头间距、重写PLC逻辑,停线半天是常态。CTP线因为去掉了模组段,换型主要集中在PACK壳体定位和激光焊接程序切换。
松科先导的做法是:
夹具柔性化:同一套电池分选机通过更换吸嘴和料道,兼容18650、21700、4680圆柱电芯及方壳电芯,分选效率≥120PPM。
程序模块化:锂电池激光焊接机预存不同电芯的焊接参数包,调用即切换,无需机械调整。
检测自适应:电池组EOL测试柜自动识别PACK型号,加载对应测试序列。
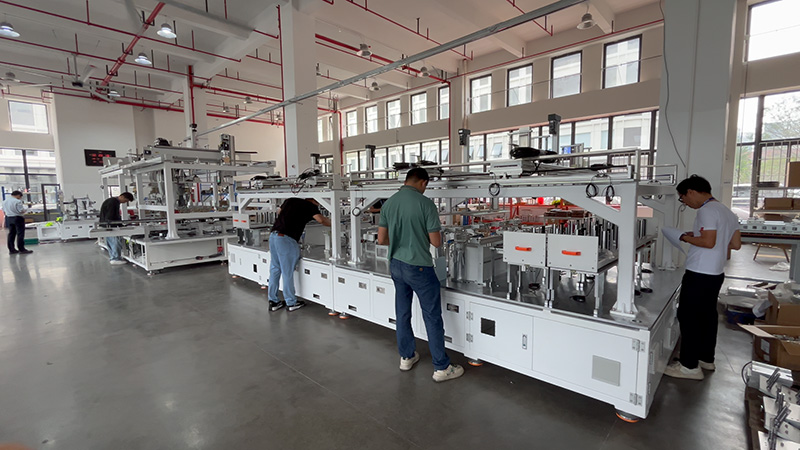
以松科先导交付国轩高科的储能模组pack生产线为例,同一线体在方壳280Ah和314Ah电芯间切换,换型时间<25分钟。但传统线若要从圆柱电池pack生产线转产方壳,几乎等于重建。所以CTP线的柔性优势不在于“什么都能做”,而在于“切换代价极低”。
H2 三、投资回报与选型标准:什么规模的企业该上CTP线?关键参数看哪几个?
年产能低于2GWh或产品型号超过5种的企业,建议先上柔性传统线;年产能3GWh以上、型号集中(≤3种)的企业,CTP线投资回收期可缩短至2.5年以内。
选型时盯住四个硬指标:
焊接良率与速度:CTP线锂电池激光焊接机需达到≥99.5%良率,焊接速度≥200mm/s。松科先导采用振镜+机器人复合焊接,方壳Busbar焊接单点耗时<0.8秒。
分选精度:电池分选机的电压内阻分选精度需达±0.1mV/±0.5mΩ,否则CTP整包一致性无法保证。
老化与分容能力:CTP线对电池老化柜和电池分容柜的通道密度要求更高。松科先导的电池老化柜单柜256通道,电池分容柜支持0.05%电流精度,满足储能大电芯长时老化需求。
EOL测试覆盖度:电池组EOL测试柜必须覆盖绝缘耐压、DCR、通讯、气密等全项,且支持MES数据追溯。
松科先导作为***高新技术企业和广东省专精特新中小企业,在587AH方壳电池pack生产线上已实现行业领先水平,整线自动化率≥92%,帮助客户将综合制造成本降低18%-22%。我们依托华南智能制造产业集群,拥有18000平方自购厂房和180多人技术团队,从方案设计到落地运维全链条响应。
如果你年产能3GWh以上、电芯型号集中,直接上CTP线,重点考察锂电池激光焊接机和电池组EOL测试柜的精度;如果型号多、批量小,选松科先导的柔性电池pack生产线,先保换型效率,再逐步导入CTP工艺。一句话总结:CTP线省的是结构,拼的是焊接与检测精度,选对设备商比选对线体形式更关键。