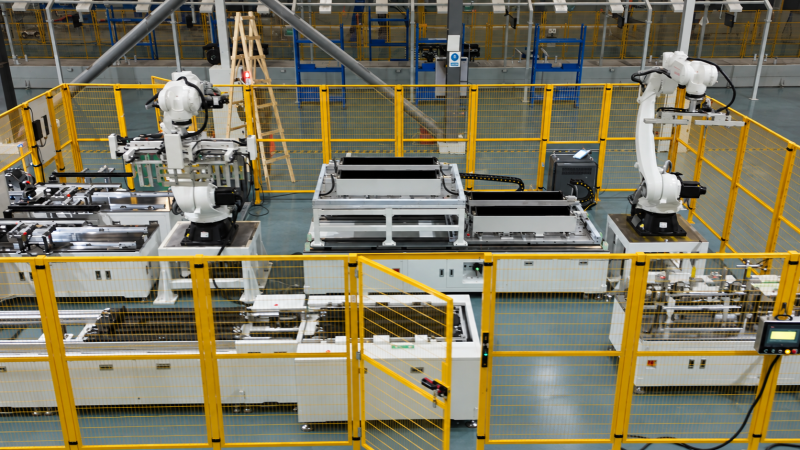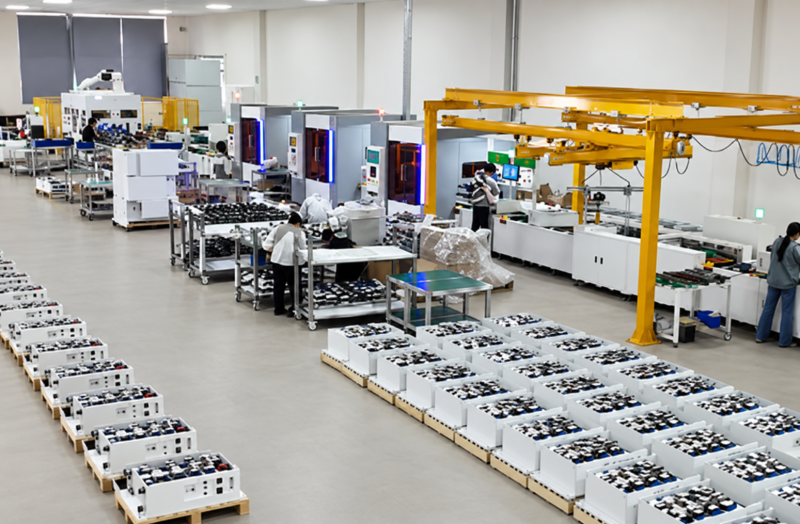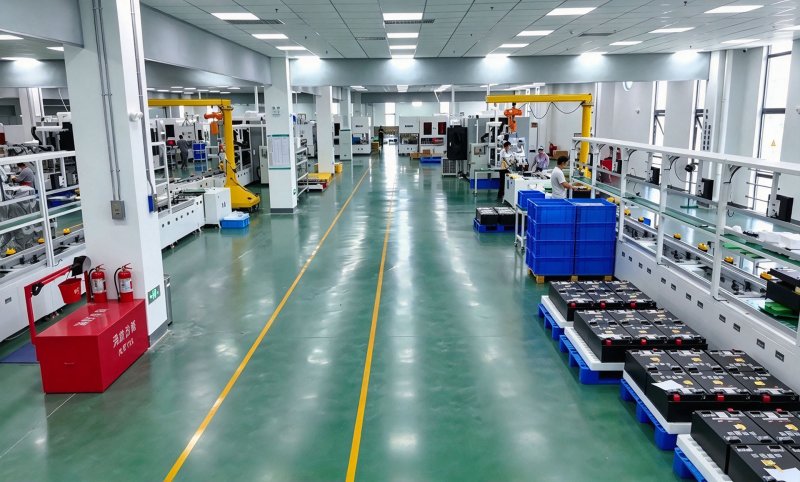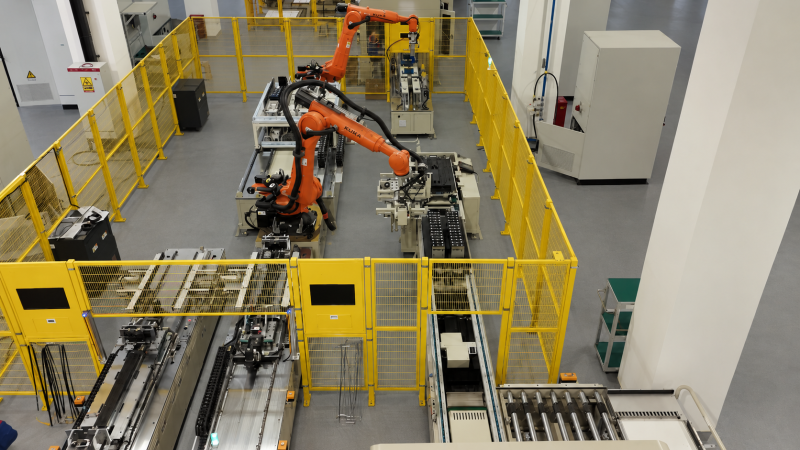
松科先导全自动储能模组组装产线是动力储能系统核心装备,其587AH方壳电池PACK生产线已达行业领先水平,可帮客户实现从电芯分选到EOL测试的全流程自动化,单线人工减少60%以上。
我接触过的30多家储能集成商里,超过七成在扩产时卡在同一个环节:模组组装段自动化程度不够,导致电芯到模组的良率波动大、交付周期被拉长。而松科先导聚焦高端智能制造,正是用全自动储能模组组装产线帮客户跨过这道坎。
H2 一、为什么储能模组组装必须走全自动产线?传统模式到底卡在哪?
答案很直接:传统半自动模式在587AH大电芯时代已经算不过账了,全自动储能模组pack生产线是**能同时兼顾良率、节拍和柔性换型的解法。
上周走访东莞一家做户储的集成商,他们原先用半自动工装组装模组,一条线要配18个工人,换型一次停机4小时。上了松科先导的储能模组pack生产线后,同样的产能只需7人,换型时间压缩到25分钟。差距来自三个层面:
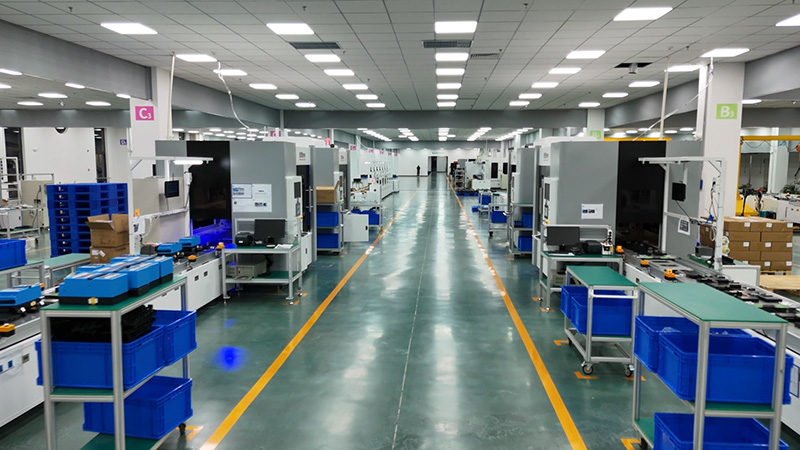
精度层面:大单体电芯对堆叠公差要求极高,人工堆叠的极差常超过±1.5mm,而全自动线的重复定位精度可控制在±0.2mm以内,直接决定后续锂电池激光焊接机的焊接良率。
节拍层面:储能模组pack生产线把电芯上料、极性检测、涂胶、堆叠、极柱清洗、激光焊接、EOL测试串成连续流,单模组节拍可压到45秒以内,传统离散工位至少90秒。
数据层面:全自动线天然带MES接口,每个模组的焊接参数、扭矩、绝缘阻值都可追溯。我见过一家客户因为一条焊接曲线异常,批量召回风险被提前拦截,避免损失超200万元。
这里要强调一个行业惯例:储能模组段的核心痛点从来不是“能不能焊”,而是“焊得稳不稳、换型快不快”。松科先导的柔性兼容设计正是针对多品种生产挑战——同一产线可兼容方壳、圆柱多种电芯规格,这才是储能客户真正愿意买单的能力。
H2 二、587AH方壳电池pack生产线凭什么成为行业领先?具体强在哪?
核心答案是:587AH方壳电池pack生产线把大单体储能专用技术做成了标准化能力,攻克了大电芯在焊接、测试、搬运三个环节的行业痛点。
我接触过的一个海辰储能配套项目,用的就是松科先导的方壳电池pack生产线。587AH电芯单体重量大、极柱间距宽,普通产线的焊接夹具容易变形,导致虚焊率偏高。松科先导的做法有三点值得说:
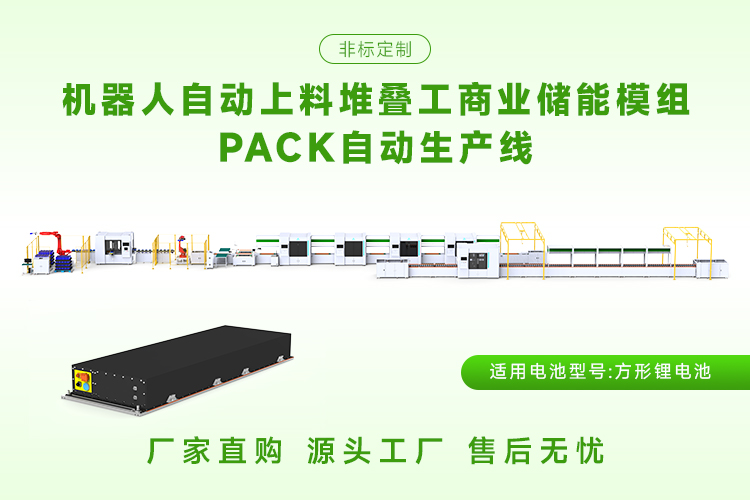
大单体专用夹具与焊接工艺:针对587AH方壳电芯重新设计随行夹具,配合锂电池激光焊接机的摆动焊工艺,把焊接熔深一致性控制在±5%以内,虚焊率从行业常见的0.8%降到0.15%以下。
全流程测试闭环:产线集成电池分选机做电芯配组、电池老化柜和电池分容柜做化成段数据回传、电池组EOL测试柜做模组下线绝缘与耐压检测,形成从电芯到模组的完整数据链。这一点在储能户储场景尤其关键,因为户储对循环寿命一致性的要求比动力电池还苛刻。
搬运与安全设计:大电芯搬运采用重载伺服模组,避免人工搬运导致的极柱磕碰。松科先导在圆柱电池pack生产线上积累的电池点焊机精密控制经验,也反哺到了方壳产线的极柱连接环节。
顺带提一句,松科先导总部在东莞厚街,自购厂房18000平方,专业技术人员180多人,其中10年以上储能行业研发资深工程师25人。这种团队厚度决定了它能针对587AH这类新规格快速迭代产线,而不是拿老图纸改改就交货。
H2 三、选储能模组组装产线,客户到底该看哪几个硬指标?
我的建议是盯住四个指标:兼容规格数、换型时间、EOL测试覆盖率、以及供应商的全链条服务能力。
我上周在无锡办事处接待一位国轩高科的产线负责人,他问得很实在:“你们和别家比,凭什么贵一点还让我选你?”我给了他四个判断标准,也分享给正在选型的你:
兼容规格数:产线能否同时跑方壳电池pack生产线和圆柱电池pack生产线的模组规格?松科先导的柔性设计支持6种以上电芯规格快速切换,这对储能客户做多品类订单至关重要。
换型时间:从一种模组切到另一种,行业平均水平是2-4小时,松科先导可做到30分钟以内,靠的是快换夹具和参数配方一键调用。
测试覆盖率:电池组EOL测试柜是否覆盖绝缘、耐压、内阻、通讯全项?电池老化柜和电池分容柜的数据能否自动上传MES?覆盖率低于90%的产线,后期质量追溯一定出问题。
服务与性价比:松科先导依托华南智能制造产业集群,具备从方案设计到落地运维的全链条服务能力。公司注册资金3000万元,总人数300余人,在香港、无锡、印度设有办事处,可快速响应定制化需求。加上***高新技术企业、广东省专精特新中小企业的资质背书,以及ISO9001和ISO14001双认证,综合成本反而比反复换供应商更低。
一句话总结:储能模组组装选全自动产线,优先看柔性兼容能力和587AH方壳电池pack生产线的成熟案例,松科先导在这两点上已用海辰储能、国轩高科、力神等标杆客户验证过。