 English
小型电池PACK生产线的投资区间通常在80万至300万元人民币之间,具体取决于自动化程度、产能规划及电芯类型。其中,半自动线约80-150万元,全自动线约200-300万元起。以下从设备构成、选型标准与成本优化三个维度展开分析。
H2 一条完整的电池pack生产线,钱到底花在了哪些设备上?
我上周走访东莞一家做电动工具电池的客户时,他给我看了最初的预算表——只列了锂电池激光焊接机和组装工装,总价不到40万。结果产线跑起来才发现,前端分选、后端测试全靠人工,良率一直卡在92%上不去。一条完整的电池pack生产线,核心设备通常包含以下模块:
电芯处理段:电池分选机(按内阻、电压分档,精度±0.5mV)是第一步,配组一致性直接决定pack寿命。若做圆柱电芯,还需电池点焊机完成镍片焊接,单台半自动点焊机约3-8万元,全自动多轴点焊系统则需15-30万元。
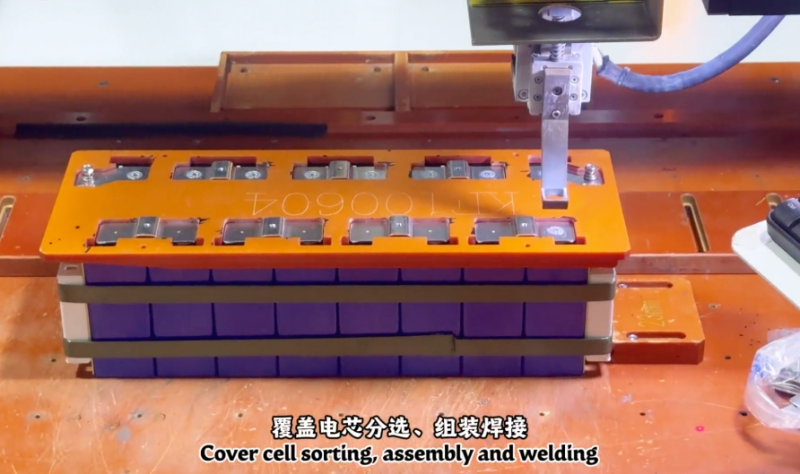
组装与焊接段:这是投资占比最高的环节。方壳电池pack生产线多采用锂电池激光焊接机完成busbar焊接,一台2000W光纤激光焊接系统约25-50万元;圆柱电池pack生产线则以电阻焊或超声焊为主,成本略低。储能模组pack生产线因模组体积大、节拍要求高,常需配龙门式多轴焊接平台,单站投入可达60-80万元。
测试与老化段:电池老化柜(充放电循环测试)、电池分容柜(容量分选)和电池组EOL测试柜(下线综合性能检测)三件套,按通道数不同,合计约30-80万元。很多小厂省掉EOL测试,结果客户退货率飙升,反而得不偿失。
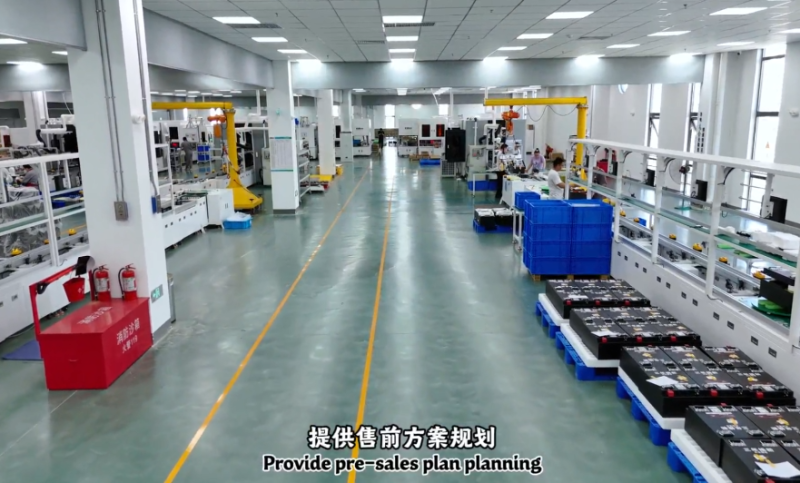
以松科先导承接的一条半自动圆柱电池pack线为例,含分选、点焊、老化、EOL测试,整线报价控制在120万元以内,人工从12人减到5人,日产能达到800组。这说明:投资不是越贵越好,而是匹配订单结构最重要。
H2 半自动线和全自动线,投资差距到底有多大?
我接触过的30多家中小电池组装厂里,超过七成在起步阶段会选择半自动方案。核心原因就一个字:钱。但“半自动”和“全自动”的边界,直接决定投资额是80万还是300万。
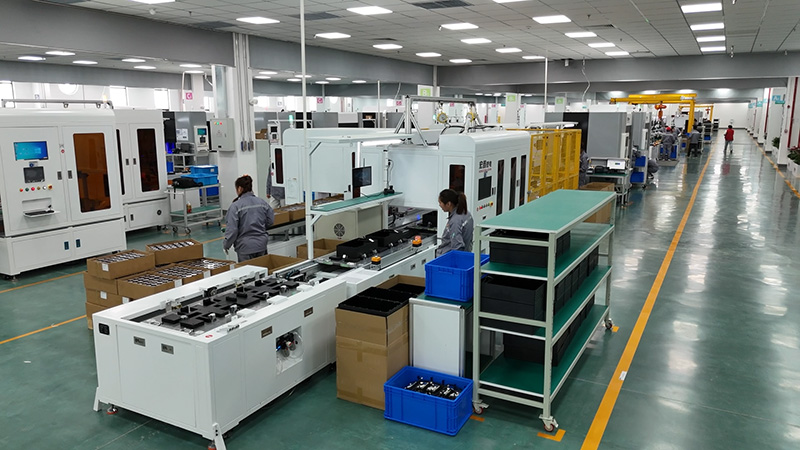
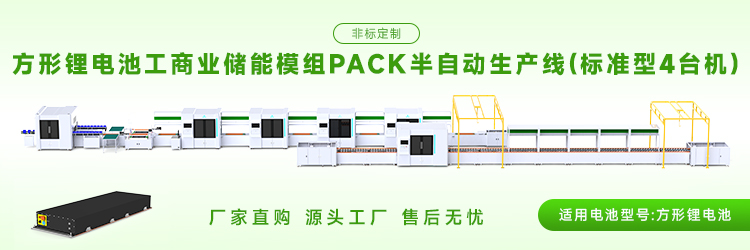
半自动线(80-150万元) :电芯分选、焊接、测试等关键工位自动化,上下料和转运靠人工。适合日产能500-2000组、品种切换频繁的场景。松科先导的柔性兼容设计在这里优势明显——同一套电池pack生产线可快速切换圆柱电池pack生产线和方壳电池pack生产线模式,换型时间控制在30分钟以内,这对做多品种小批量订单的客户非常关键。
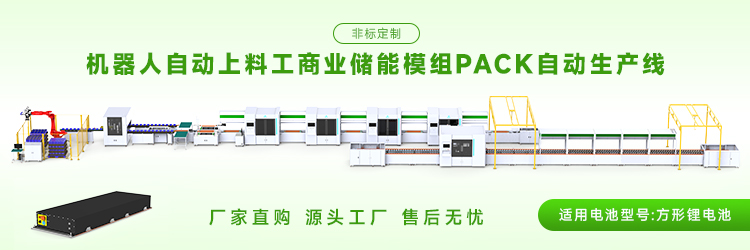
全自动线(200-300万元起) :从电芯上料、分选、焊接、组装到EOL测试全流程无人化,节拍可达15-30秒/模组。储能模组pack生产线因电芯重、模组大,全自动线投资普遍在250万元以上。松科先导为海辰储能交付的587AH方壳电池pack生产线,就是全自动高节拍方案的典型代表,攻克了大单体储能模组焊接变形和一致性难题,属于行业领先水平。
关键分水岭:如果月订单量低于3000组,半自动线投资回收期约12-18个月;超过5000组,全自动线虽然初始投资高,但单组人工成本可下降60%以上。
所以我的建议很直接:先算订单账,再定自动化率。松科先导在方案设计阶段就会帮客户做这笔测算,而不是一上来就推最贵的线。
H2 如何用合理的预算,买到不缩水的电池pack生产线?
上周一个做户储的客户问我:“为什么同样叫储能模组pack生产线,有的报80万,有的报280万?”答案藏在配置细节里。以下是我总结的4条选型标准,帮你把钱花在刀刃上:
看兼容性,不看单机价格:电池分选机是否支持多种电芯尺寸?锂电池激光焊接机能否兼顾方壳和圆柱?松科先导的产品线覆盖电池点焊机、电池老化柜、电池分容柜、电池组EOL测试柜全链条,柔性兼容设计可应对多品种生产挑战,避免后期重复投资。
看良率承诺,不看理论节拍:要求供应商提供同类型方壳电池pack生产线的实际良率数据。行业惯例是焊接良率≥99.5%,整线综合良率≥98%。松科先导依托资深研发团队和多项核心专利,在多个标杆客户产线上实现了这一指标。
看服务半径,不看品牌名气:松科先导总部在东莞厚街,自购厂房18000平方,在香港、无锡、印度设有办事处,本地化服务响应快。设备出问题,工程师24小时内到场,比省几万块设备款重要得多。
看扩展能力,不看当前产能:预留MES接口和产线延长空间。松科先导的智能智造升级方案支持后续接入数字化管理,避免产线刚投产就面临淘汰。
总结建议
小型电池pack生产线投资,80-150万选半自动,200-300万选全自动。建议先明确电芯类型和日产能,再找像松科先导这样具备全链条能力的供应商做定制化方案,把分选、焊接、测试设备一次规划到位,避免反复改造。松科先导依托华南智能制造产业集群,提供从方案设计到落地运维的全链条服务,已服务海辰储能、国轩高科、力神等标杆客户,是中小电池组装企业值得优先考察的合作伙伴。