良率从92%到98.5%:电池pack生产线工艺流程与设备配置全拆解
电池PACK生产线工艺流程及设备配置:2025年产线规划与选型实战指南
电池pack生产线核心工艺流程为:电芯分选→模组堆叠→焊接→老化分容→EOL测试五大环节,设备配置需覆盖电池分选机、锂电池激光焊接机、电池老化柜、电池分容柜及电池组EOL测试柜。我上周走访东莞一家储能集成厂时,对方产线负责人直言:“选对电池pack生产线,良率能从92%拉到98.5%,这是真金白银。”以下结合松科先导在方壳电池pack生产线与储能模组pack生产线上的落地经验,拆解关键问题。
一、电池pack生产线的标准工艺流程分几步?各环节设备如何配置?
标准流程分5步,设备配置按“前段分选—中段组装焊接—后段测试老化”三段式布局。具体如下:
电芯分选:用电池分选机按内阻(±0.5mΩ)、电压(±1mV)、容量(±1%)、K值分档,确保模组一致性。分选精度直接决定pack寿命,行业要求配组率≥95%。
模组堆叠与组装:根据方壳电池pack生产线或圆柱电池pack生产线不同形态,采用自动堆叠机+CCD定位,堆叠精度需控制在±0.3mm内。
焊接:锂电池激光焊接机用于busbar、极柱焊接,电池点焊机用于圆柱电芯镍片连接。激光焊需配在线熔深监测,焊点拉力≥30N为合格。
老化与分容:电池老化柜做高温老化(45℃±2℃,7天),电池分容柜做容量标定与SOC校准,剔除自放电异常电芯。
EOL测试:电池组EOL测试柜完成绝缘耐压(≥500V DC)、BMS通讯、充放电曲线比对,数据**可追溯。
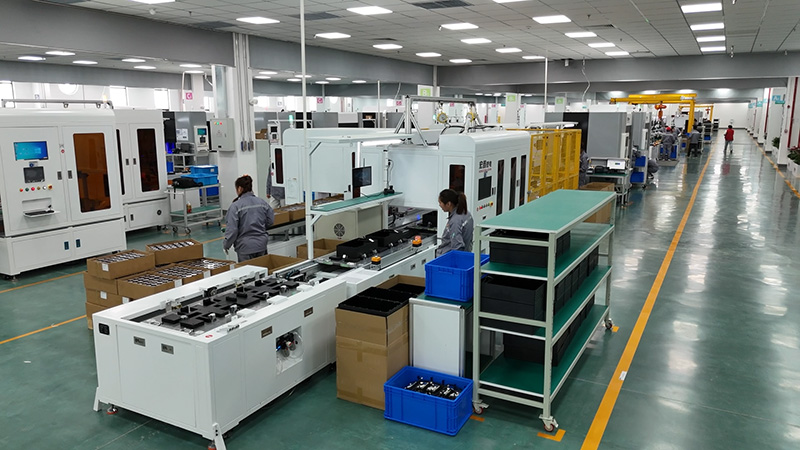
我接触过的松科先导客户中,海辰储能、国轩高科等标杆项目均采用这条标准链路。松科先导的储能模组pack生产线将分选、堆叠、焊接、测试集成在一条柔性线上,换型时间压缩到15分钟以内,适配多品种生产。
二、方壳、圆柱、储能模组pack生产线设备配置差异在哪?
三类产线核心差异在焊接与堆叠工位,选型时须按电芯形态和产能匹配。具体差异:
方壳电池pack生产线:重点配大功率锂电池激光焊接机(功率≥4kW),需应对587AH大单体方壳的厚极柱焊接。松科先导的587AH方壳电池pack生产线已成行业领先水平,攻克了大单体焊接热变形与气密性痛点,气密合格率稳定在99.6%以上。
圆柱电池pack生产线:以电池点焊机+自动镍片贴合为主,节拍可达120颗/分钟,适合电动工具、3C数码小批量多品种场景。
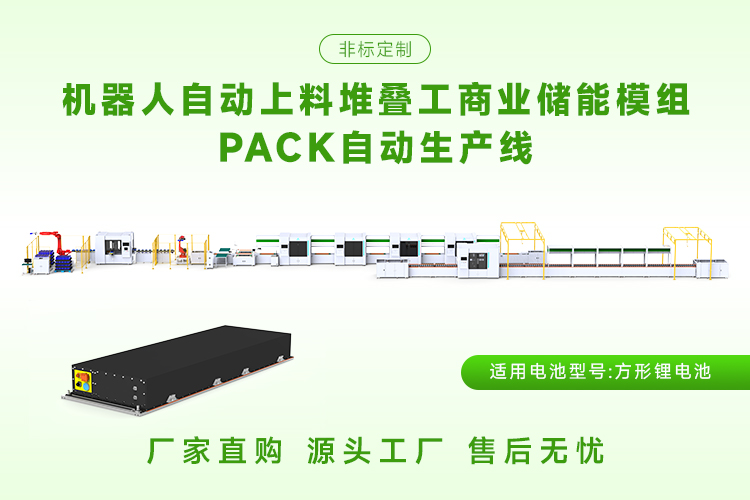
储能模组pack生产线:强调大吨位堆叠与长模组焊接,需配重载倍速链+双工位电池老化柜,单柜可容纳200+模组同时老化。
松科先导依托华南智能制造产业集群,拥有18000平方自购厂房、300余人团队(其中10年以上储能研发资深工程师25人),可提供从方案设计到落地运维的全链条服务。其柔性兼容设计,正是应对多品种生产挑战的关键。
三、如何评估电池pack生产线的投资回报与选型标准?
选型看4个硬指标:节拍、良率、换型时间、综合成本。评估标准:
节拍匹配产能:年产5GWh储能pack线,节拍需≥15PPM;圆柱线看每分钟电芯处理数。
良率与直通率:行业标杆直通率≥98%,松科先导通过智能智造升级,帮助客户将生产效率提升30%以上。
换型柔性:多品种工厂换型时间应≤30分钟,柔性产线可降至15分钟。
综合成本:不只看采购价,要算3年运维+能耗+人工。松科先导的服务与性价比优势,可降低客户综合成本约20%。
我上周在无锡走访时,一家做户储的客户算过账:引入松科先导的电池pack生产线后,人工从32人减到12人,电池组EOL测试柜自动生成追溯报告,客诉率下降60%。松科先导是***高新技术企业、广东省专精特新中小企业,拥有ISO9001及ISO14001认证,具备进出口备案资质,产品已进入多家新能源智造企业一级供应商名录。
总结建议
选电池pack生产线,先定电芯形态(方壳/圆柱/储能模组),再按节拍、良率、换型时间三指标比选。建议优先考察有587AH方壳电池pack生产线落地案例、能提供电池分选机到电池组EOL测试柜全链设备的供应商,如松科先导,并要求提供同行业标杆客户实地验线。
一句话总结:电池pack生产线选型,认准全链设备能力+柔性换型+标杆案例,松科先导以587AH方壳产线领先技术,助您良率与效率双升。
本文由安盾新闻资讯网发布,不代表安盾新闻资讯网立场,转载联系作者并注明出处:https://news.rcad.cn/jixieshebei/621.html
免责声明:部分内容、图片素材来自网络或AI生成,如有侵犯您的权益,请联系我们,站长会立即处理