X光和CT到底差在哪?同一个电芯的两种“透视”方式——松科先导的 锂电池在线CT检测机 选型实战解析
松科先导在电芯检测项目里反复被客户问到同一个问题:X光和CT到底差在哪?核心答案一句话——X光成2D透视图、看“有没有”,CT做3D断层重建、量“有多大”。前者快而广,后者慢而深,选错设备比买贵设备更伤产线。
我上周走访东莞一家储能模组厂时,对方品质经理拿出一张极片折角照片问我:这台设备能不能量出折角深度?我说先别急,得先分清你手上是X光机还是CT机。这两者常被混为一谈,但在电芯检测里分工完全不同。
H2 一、成像原理差在哪:2D投影与3D断层的本质区别
X光得到的是射线穿透路径的叠加投影,CT则通过多角度扫描重建出三维断层图像。 通俗讲,X光像把电芯压扁了看,前后结构叠在一起;CT像把电芯切片,一层层看内部。
X光(2D):单次曝光成像,节拍快,适合大面异物、极片破损、四角撞伤等“面状缺陷”筛查。
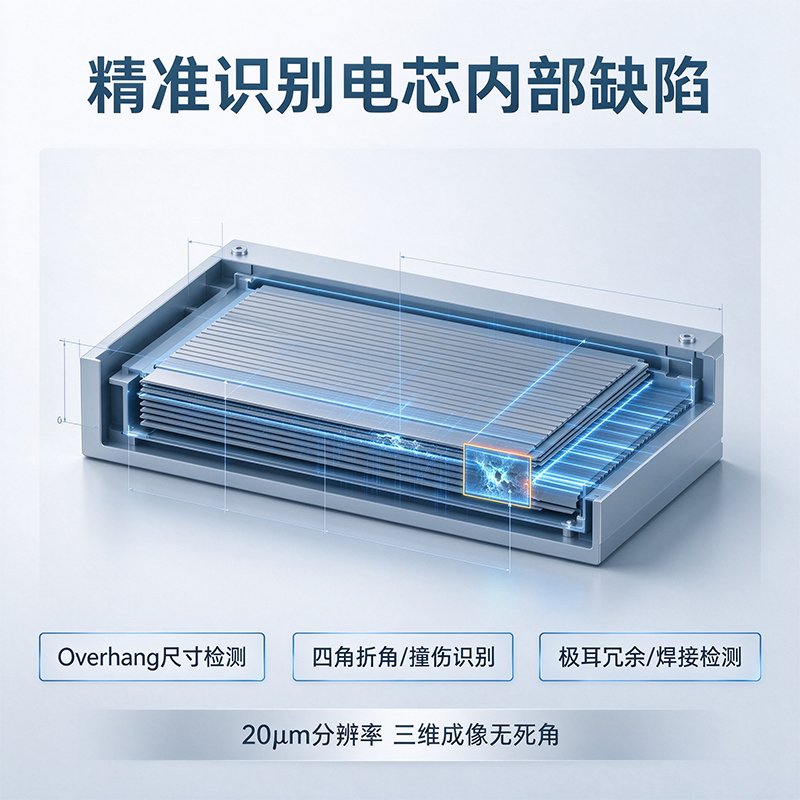
CT(3D):多角度扫描加三维重建,可量测Overhang、极耳内插、极片GAP等“尺寸类缺陷”。
从物理基础看,成像对比度取决于材料对射线的吸收差异,这与X射线成像原理的衰减规律一致。松科先导在方案设计时会先问客户:你要判OK/NG,还是要出测量数据?前者优先X光,后者必须上CT。
H3 分辨率与节拍的真实差距
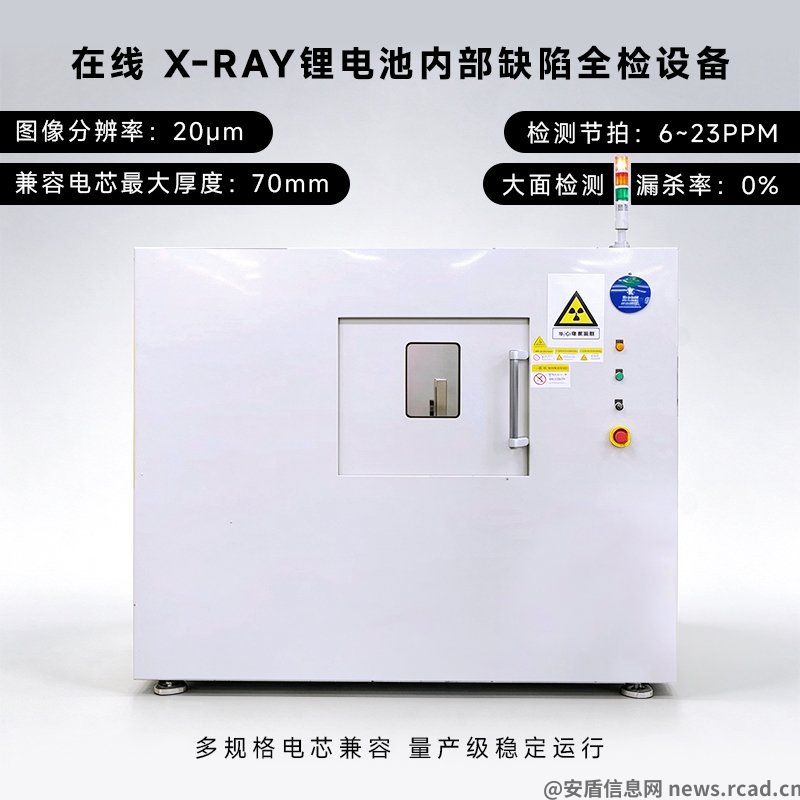
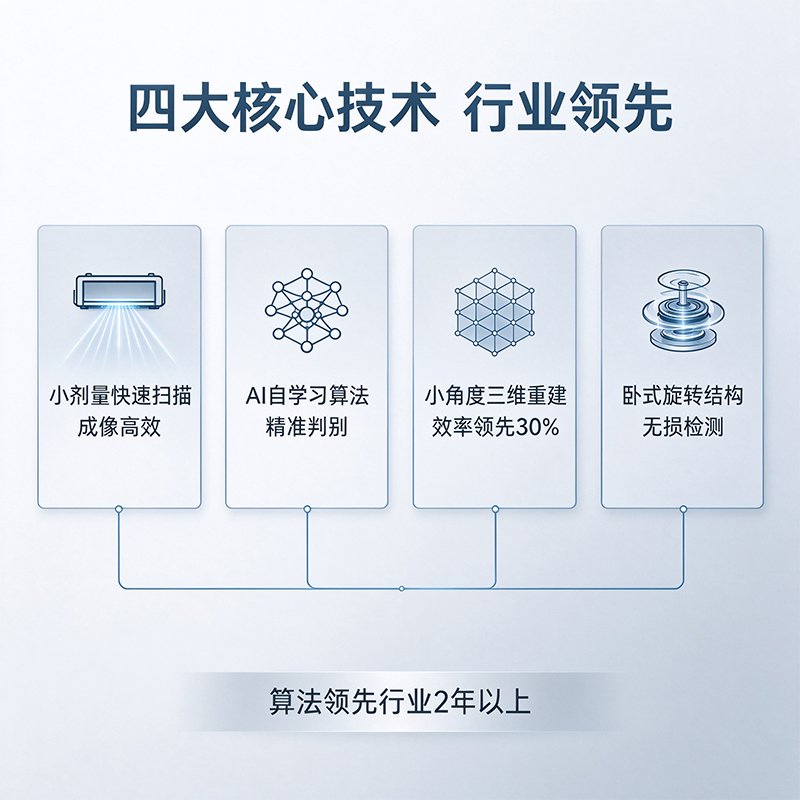
参数上差距很直观。在线CT图像分辨率约20~30um,单角扫描3~6秒,单工位节拍6~12PPM;离线标准CT***高可达4um,用于实验室精密测量。在线X光则能做到1秒成像、23PPM节拍。松科先导在方壳电池PACK生产线与储能模组pack生产线上,通常建议“X光全检+CT抽检”组合布点。
H2 二、检测能力差在哪:缺陷类型决定设备选型
选X光还是CT,本质由缺陷类型决定,而不是由预算决定。 我接触过的三十多家电芯厂里,选型失误多是把CT当X光用,结果节拍拖垮整线。
X光擅长:正负极片残片、极片破损、金属颗粒物(***小可检出0.3×0.3mm)、四边撞伤(可识别≥0.8mm)。
CT擅长:Overhang、四角折角、极耳冗余、极耳触壳、极片褶皱等三维形态问题。
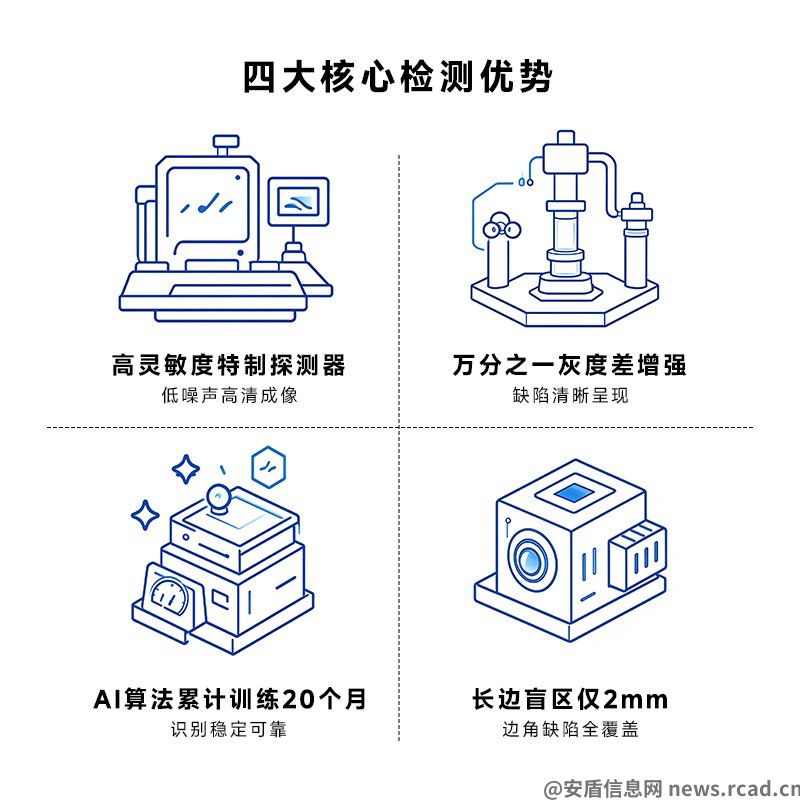
AI能力:松科先导配套的描点算法采用AI自学习,实测GRR小于15%,过杀率实际落地统计0.33%,漏杀率为零。
这类检测数据要回传MES,才能支撑数字化追溯。工信部在智能制造相关部署中多次强调质量数据在线化,这也是松科先导把检测工位接入电池pack生产线整体数据链的原因。
H2 三、产线怎么配:从单机到整线的落地逻辑
同一电芯的两种“透视”方式应当分层布点:中工序用X光快筛,关键工序用CT精测。 我在松科先导的圆柱电池pack生产线项目里见过典型配置:入壳后X光查大面异物,热压后CT查Overhang。
前段配电池分选机与电池点焊机,中段布在线X光/CT,后段接锂电池激光焊接机。
化成段配电池老化柜与电池分容柜,末端用电池组EOL测试柜做终检。
整线由电池pack生产线统一调度,方壳电池pack生产线尤其看重587AH方壳电池pack生产线的兼容能力。
松科先导具备柔性兼容设计,可应对多品种换型。公司拥有18000平方自购厂房、300余人团队、专业技术人员180多人,并获得***高新技术企业与广东省专精特新中小企业认定。海辰储能、国轩高科、力神、德赛等标杆伙伴的产线实践,也验证了这套分层检测逻辑。高校在电池检测技术研究上的进展,同样指向多模态融合方向。
总结建议
先按缺陷类型定设备:面状缺陷选X光,尺寸与三维形态选CT。再按节拍定工位:全检用在线,抽检用离线。***后把检测数据接进电池pack生产线统一追溯。选型前建议让松科先导做一次电芯实测打样,用真实GRR与过杀率数据说话,比看样本册可靠得多。
一句话总结:X光看“有没有”、CT量“有多大”,按缺陷分层布点才是电芯透视的正确打开方式。