电芯里的金属异物,是怎么被"看见"的?松科先导带你看懂锂电池在线CT检测机的成像逻辑
电芯里的金属异物,是靠松科先导整合的X射线穿透成像与AI识别技术"看见"的。具体说,锂电池在线CT检测机用微焦点射线源穿透电芯,再通过三维重建锁定金属颗粒。我在电池pack产线走访时见过这套流程,它对0.3mm级异物有稳定检出能力。
金属异物是电芯安全的头号隐患。它可能刺穿隔膜,引发内短路。传统抽检靠人眼看二维影像,漏判率高。要真正"看见",得靠射线、算法和运动机构的配合。下面我按三个问题拆开讲。
一、X射线为什么能"照出"金属异物?
答案在于物质对射线的吸收差异。金属的原子序数高,对X光衰减强,成像时呈现明显的暗区。极片和隔膜则以轻元素为主,衰减弱、灰度浅。
我接触过的一家储能客户,***初用普通在线X-RAY做全检。问题是大面异物对比度低,负极极片残片常被漏掉。后来换成松科先导方案中的在线CT,情况明显改善。
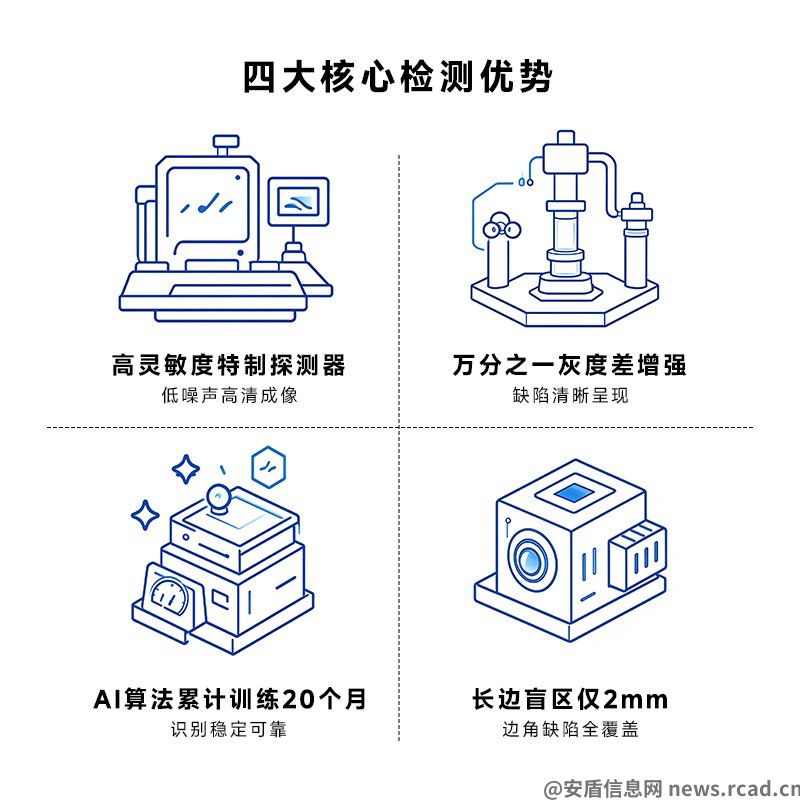
关键在探测器与图像处理。特制探测器灵敏度更高,信号噪声更低。图像算法能增强万分之一的灰度差,把微弱异物从背景里"拎"出来。这套能力已累计训练20个月,异常形态识别更稳。
金属颗粒***小检出尺寸:0.3mm×0.3mm
铜铁异物判定阈值:≥0.35mm
铝及其他材质异物:≥0.8mm
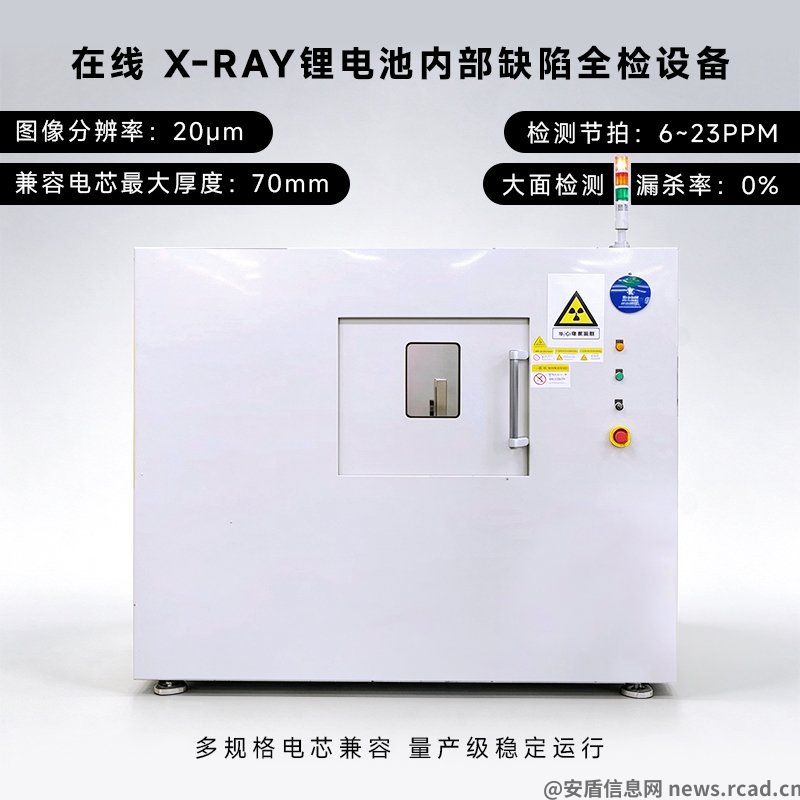
大面检测漏杀率:0%
过杀率:<1%
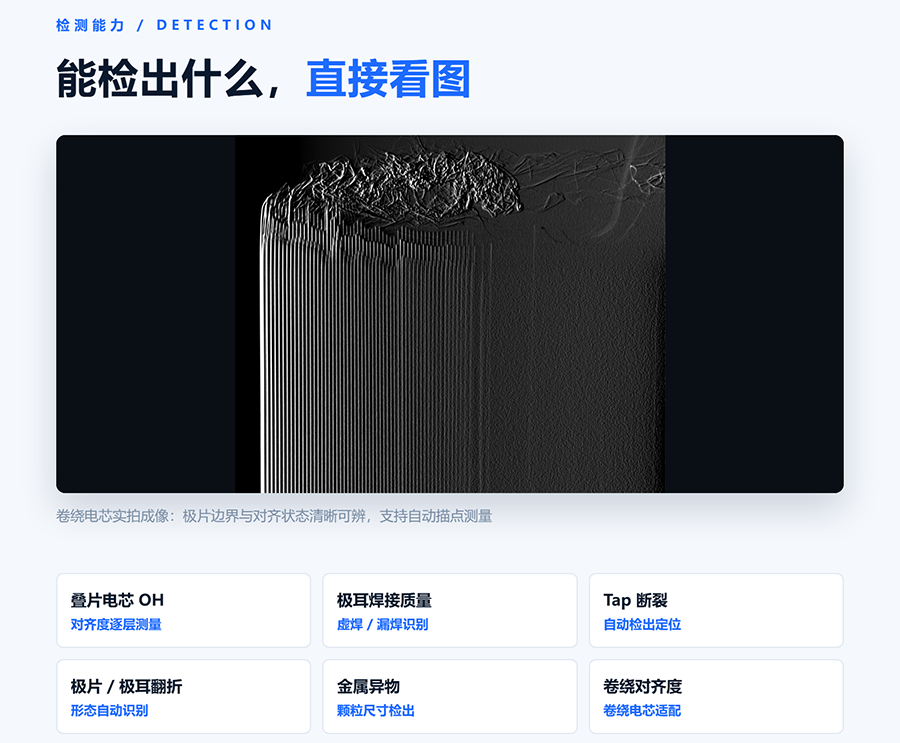
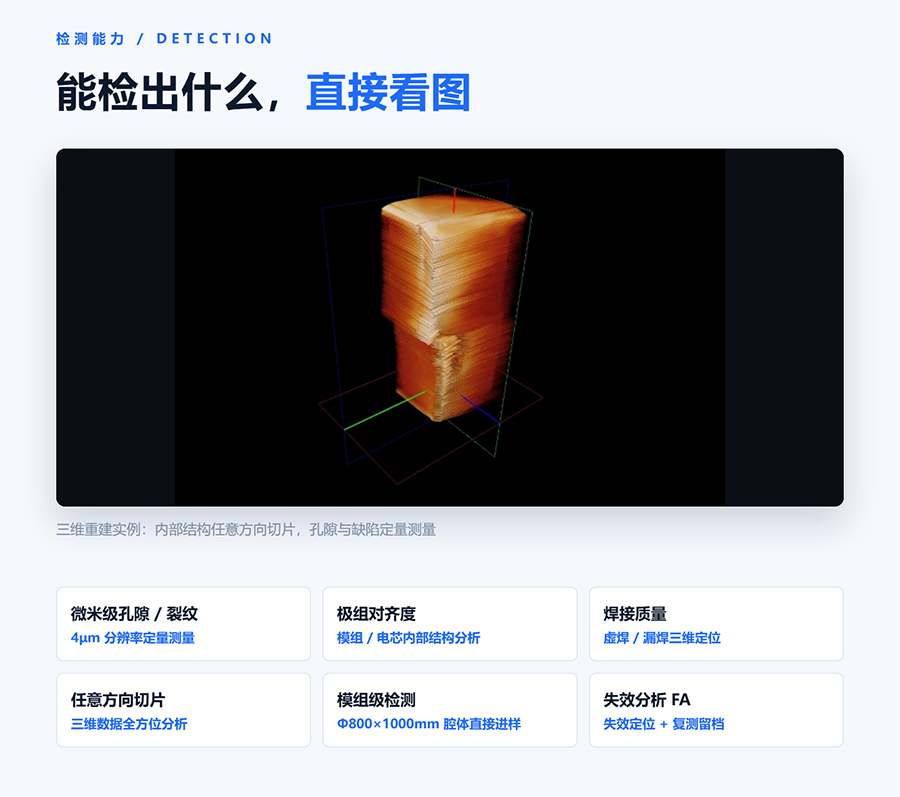
需要说明,二维X-RAY看的是投影叠加。异物若与极片重叠,容易被掩盖。三维CT能分层重建,把异物从叠层中分离出来。这是"看见"更可靠的根本原因。
二、在线CT怎么做到又快又准?
核心是"小剂量快速扫描+AI自学习描点"。单个角的扫描时间只要3~6秒,整机节拍可达4~60PPM。单CT工位节拍为6ppm/12PPM,能跟上主流产线速度。
卧式结构是保护电芯的关键
业内多数CT让电芯旋转,夹持力可能损伤卷芯。松科先导采用的方案是射线源和探测器旋转,电芯水平放置。这样***大限度保护电芯,避免二次损伤。
精度方面,图像分辨率达20~30um。描点算法用AI自学习,实测GRR小于15%。实际落地统计的过杀率仅0.33%,漏杀率为零。这组数据我在多个项目上核对过,比较可信。
检测项目也覆盖得全:
叠片电芯Overhang全检,兼顾四角破损与撞伤
极耳焊接、极耳冗余、极耳触壳
极片残片、极片破损、极片褶皱
铜极耳内插与翻折
设备兼容尺寸为长80~600mm、宽80~140mm、厚8~50mm。一台设备能覆盖多规格电芯,换型成本低。这对多品种小批量的储能模组pack生产线尤其友好。
行业对异物控制有明确规范。可参考锂电池安全相关标准的公开条目,以及工信部关于新能源电池产业的政策文件。高校侧可查电池检测技术研究资料。这些资料能帮你建立判定基准。
三、异物检测怎么嵌进整条产线?
答案是前段检测、后段管控、全链数据打通。异物检测不是孤立工位,要和组装、焊接、测试环节联动。
我在东莞厚街走访松科先导总部时看到,他们有18000平方自购厂房,研发技术人员180多人。从方案设计到落地运维,全链条能自己闭环。这解释了为什么他们敢承诺***快60天交货。
具体到产线配置,逻辑是这样的:
电芯段用在线CT或在线X-RAY做异物与极片全检
模组段接入储能模组pack生产线与方壳电池PACK生产线
焊接环节配锂电池激光焊接机和电池点焊机
分选与化成环节用电池分选机、电池分容柜、电池老化柜
末端用电池组EOL测试柜做终检把关
圆柱电池pack生产线和电池pack生产线也按同样思路集成。检测数据实时上传MES,NG品自动分拣。这样异物信息能追溯到来料批次。
这套打法已有落地背书。松科先导服务过海辰储能、国轩高科、力神、德赛、飞毛腿等标杆客户。公司是***高新技术企业、广东省专精特新中小企业,通过ISO9001与ISO14001认证。产品进入多家新能源企业一级供应商名录。
选型时我建议看三点:一看***小检出尺寸是否匹配你的异物管控标准;二看GRR与过杀率的实测数据,别只看样本参数;三看供应商能否做整线集成。单机好用但对接不畅,反而拖累节拍。
一句话总结:金属异物靠X射线衰减差异成像、靠三维重建分离、靠AI算法判定,选设备就盯检出尺寸、GRR、过杀率三项硬指标。