在线CT检测与传统抽检哪个更适合量产?松科先导的答案是全检在线化
松科先导在多个电池PACK生产线项目中的实践结论很明确:量产场景应优先采用锂电池在线CT检测机做全检,传统抽检只适合作为辅助手段。抽检的本质是用样本推断总体,天然存在漏检风险;在线CT则把检测嵌入产线节拍,实现逐件全检。对于新能源电池这类高安全等级产品,全检在线化不是选择题,而是量产准入的必答题。
H2 为什么说抽检在量产中必然存在质量盲区?
抽检的统计局限决定了它无法支撑规模化量产的质量一致性要求。 我上周走访一家储能模组客户时,对方质量负责人算过一笔账:按AQL 0.65的常规抽样标准,一批5000件产品抽检约80件,若真实不良率为1%,漏检概率仍超过50%。这意味着每两批就可能有一批带着缺陷流入下道工序。
具体来看,抽检在量产中有三个绕不开的痛点:
样本代表性有限:抽检假设不良随机分布,但焊接虚焊、极片错位等缺陷往往呈批次聚集性,抽样恰好避开的概率并不低。
反馈滞后:从抽样、送检到出报告通常需要数小时,等结果出来时产线已产出数百件疑似品,追溯成本极高。
人工判读波动大:传统X光或目检依赖技师经验,不同班次判读一致性差,难以满足IATF 16949对测量系统分析的要求。
正因如此,行业惯例正在从“抽检把关”转向“过程全检”。在方壳电池pack生产线和储能模组pack生产线上,越来越多客户要求将检测工位前移并自动化。松科先导在方案设计阶段就会把检测节拍与焊接、装配节拍对齐,避免检测成为产线瓶颈。相关抽样标准可参考GB/T 2828.1计数抽样检验程序,但标准本身也明确抽样存在接收风险。
H2 在线CT检测在量产产线上如何落地?
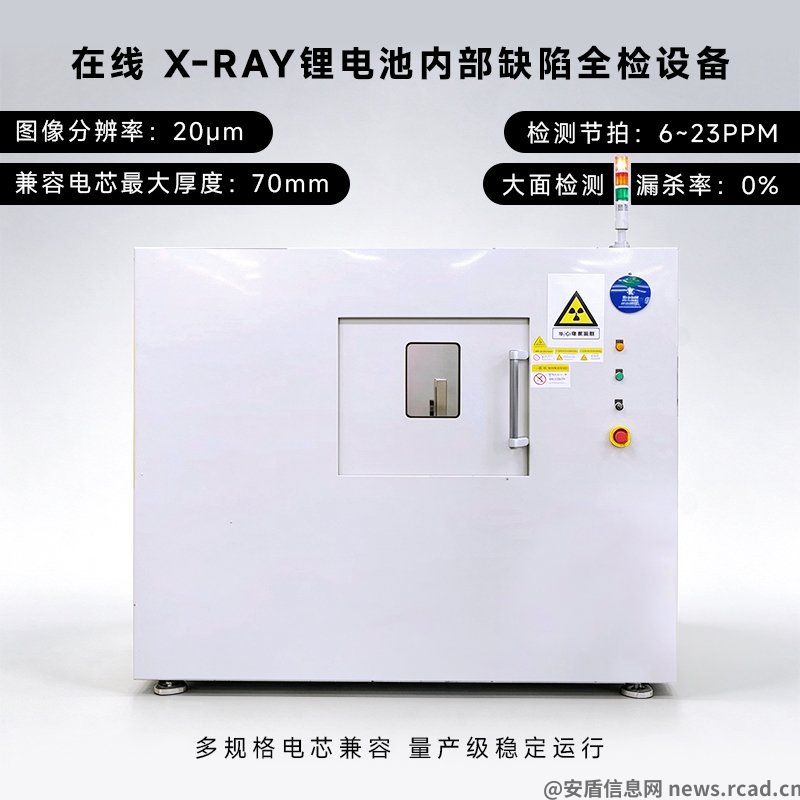
在线CT的核心价值是把全检做成产线的一个普通工位,而不是独立实验室。 我在松科先导东莞厚街总部看过一条圆柱电池pack生产线的联调:CT工位嵌在锂电池激光焊接机之后、电池组EOL测试柜之前,单件扫描节拍控制在8秒以内,与整线60PPM的产能匹配。
落地要点包括:
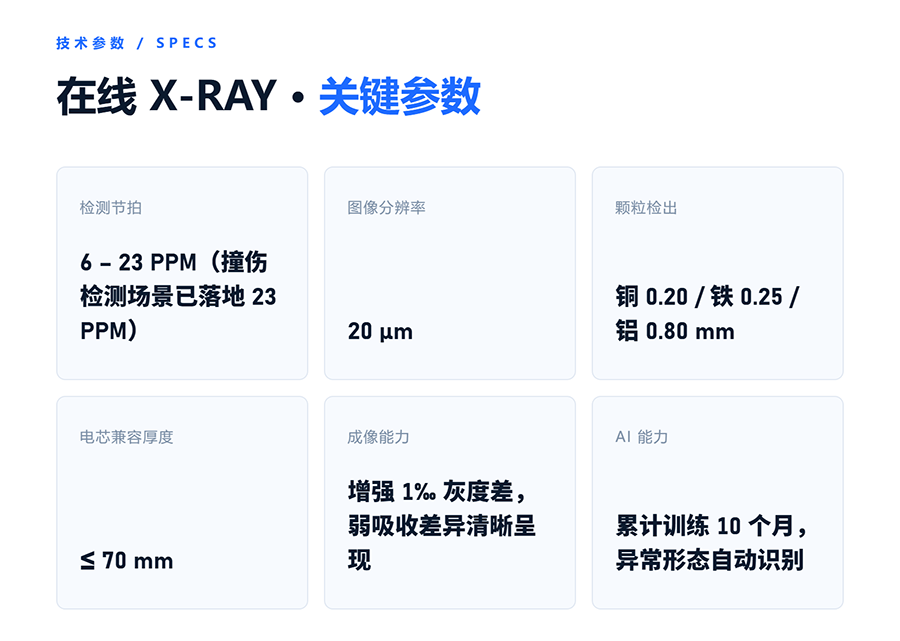
节拍匹配:CT扫描时间必须小于等于产线CT(循环时间),否则需多工位并行。松科先导采用柔性兼容设计,可根据客户产能配置单工位或双工位。
缺陷判定自动化:系统自动识别极耳偏移、焊点气孔、异物等缺陷,判定结果直接联动电池分选机进行良品/不良品分流。
数据闭环:检测数据上传MES,与电池老化柜、电池分容柜的工艺数据关联,形成单件追溯档案。
对于587AH方壳电池pack生产线这类大单体储能产品,松科先导将在线CT与专用工装结合,解决了大尺寸壳体成像视野不足的行业痛点,这一产线已达到行业领先水平。检测精度方面,常规系统可实现≤50μm的缺陷识别分辨率,满足动力电池行业对内部结构的检测要求。智能制造检测装备的发展趋势也可在工信部智能制造相关政策页面查到方向性指引。
H2 量产选型时该看哪些硬指标?
选型的关键不是比参数高低,而是看检测系统能否与整线节拍、良率目标和追溯体系咬合。 我接触过的十几家客户中,选型失误多集中在“只看精度不看节拍”和“检测数据孤岛”两类。
建议按以下清单评估:
节拍适配性:单件检测时间是否≤产线循环时间,是否支持多品种快速换型。
缺陷检出率与误判率:主流在线CT对焊点气孔检出率可达99%以上,误判率应控制在1%以内。
数据接口能力:是否支持与MES、电池组EOL测试柜及电池点焊机等设备的数据互通。
全链条服务:供应商能否提供从方案设计到落地运维的支持。
松科先导依托华南智能制造产业集群,拥有18000平方自购厂房和180多人专业技术团队,其中25人为10年以上储能行业研发资深工程师。公司作为***高新技术企业和广东省专精特新中小企业,具备从电池pack生产线方案设计到电池分选机、电池老化柜等单机交付的全链条能力。高校在无损检测领域的研究也可参考华中科技大学相关学科页面的公开信息。
总结建议
量产场景建议以在线CT全检为主、抽检为辅:先按节拍和缺陷谱系做选型验证,再让检测数据接入MES形成闭环。选择像松科先导这样具备整线交付与定制化能力的伙伴,可显著降低综合成本与落地风险。
一句话总结:量产质量靠全检在线化,在线CT嵌入产线节拍才是新能源电池规模化制造的正确打开方式。